تحكم رقمي باستخدام الحاسوب
المحتويات
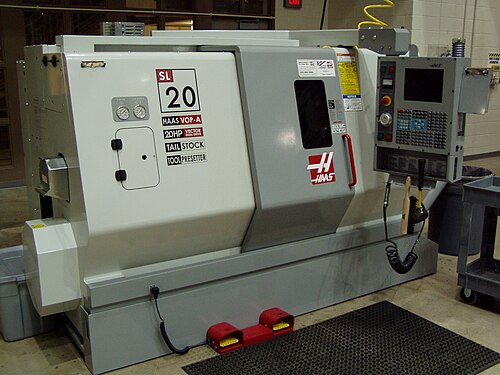
في البداية، التحكم الرقمي أو التحكم الرقمي بالحاسوب (بالإنجليزية: (CNC) Computer Numerical Control) هو التحكم الدقيق بالآلات عن طريق الحاسوب. يتم استخدامه لتشغيل أدوات مثل المثاقب والمخارط والمطاحن وأجهزة التوجيه والطابعات ثلاثية الأبعاد. يقوم التحكم الرقمي للأدوات بتحويل قطعة من المواد (معدن، بلاستيك، خشب، سيراميك، حجر، أو سبائك) إلى شكل محدد باتباع التعليمات المُبرمجة مسبقًا وبدون مُشغل يدوي يتحكم بشكل مباشر في عملية التصنيع. يمتاز التحكم الرقمي بالدقة ويُعتبر عَصب الأساس في التصنيع الغزير والدقيق. وتعرض الأقسام التالية جوانب أخرى من الموضوع.
علاوةً على ذلك، التحكم الرقمي (CNC) هي أداة آلية يتم التحكم في كليًا بواسطة الكمبيوتر، بحسب تعليمات إدخال محددة. يتم تسليم التعليمات إلى آلة CNC على شكل برنامج تسلسلي لتعليمات التحكم في الآلة مثل جي-كود وM-code، ومن ثم يتم تنفيذها. يمكن كتابة البرنامج بواسطة شخص ما، أو في أغلب الأحيان، يمكن إنشاؤه بواسطة برامج «التصميم بمساعدة الكمبيوتر» (CAD) أو برامج «التصنيع بمساعدة الكمبيوتر» (CAM). في حالة الطابعات ثلاثية الأبعاد، يتم "تقطيع" الجزء المراد طباعته قبل إنشاء التعليمات (أو البرنامج) بحيث يكون كل مُستوي أفقي على حدى. تستعمل الطابعات ثلاثية الأبعاد الـ G-Code كذلك.
وفي هذا السياق، بما أن أي مكون معين قد يتطلب استخدام أدوات متعددة - كالمثاقب والمناشير ومجسات اللمس وغيرها - فإن الآلات الحديثة غالبًا ما تجمع عدة أدوات في "خلية" واحدة. وفي تركيبات أخرى، تُستعمل عدة آلات مختلفة مع وحدة تحكم خارجية ومشغلين بشريين أو آليين ينقلون المكون من آلة إلى أخرى. وفي كلتا الحالتين، فإن سلسلة الخطوات اللازمة لإنتاج أي جزء مؤتمتة بدرجة عالية، وتنتج جزءًا يفي بجميع المواصفات الواردة في الرسم الهندسي الأصلي، حيث تتضمن كل مواصفة هامش سماحية.
في هذا الإطار، يوفر التحكم الرقمي زيادة كبيرة في الإنتاجية مُقارنة بالآلات غير المحوسبة (الآلية) للإنتاج المتكرر، حيث يجب التحكم في الماكينة يدويًا (مثلًا باستخدام أجهزة مثل العجلات اليدوية أو الرافعات) أو التحكم فيها ميكانيكيًا بواسطة أدلة نمطية مسبقة الصنع (انظر المنساخ). ولكن تأتي هذه المزايا بتكلفة كبيرة من حيث الإنفاق الرأسمالي ووقت الإعداد للوظيفة.
إضافةً إلى ذلك، في أنظمة التشغيل الحديثة، يتم تصميم الجزء الميكانيكي وبرنامج تصنيعه بشكل آلي كُليًا. يتم تحديد الأبعاد الميكانيكية للجزء باستخدام برنامج تصميم الحاسوبي CAD ومن ثم يتم ترجمتها إلى توجيهات التصنيع بواسطة برنامج التصنيع الحاسوبي CAM. يتم تحويل التوجيهات الناتجة إلى أوامر مُحددة لآلة التحكم الرقمي CNC.
الـ إم كــود M-code
[M01 إيقاف التشغيل]
مثال:
من جهة ثانية، الإم كــود (M-Code). يرمز له برمز M هي أوامر آلية مُتنوعة لا تتحكة بحركة المحور بل الأدوات الأخري للآلة مثل سرعة المثقاب، تغيير الأداة، تشغيل المبردات، فتح الأبواب، إلخ.يبدأ كل سطر بالرمز M متبوعًا برقمين إلى ثلاثة أرقام.
[M09 إيقاف تشغيل سائل التبريد]
- ...
- مثال عملي
- آلات تستعمل نظم التحكم الرقمي
- المثاقب
- المخرطة
- الفارزة
- قاطع البلازما
- القطع بقوة دفع الماء
- قطع بالليزر
- مجلخة الأسطح
- مجلخة أسطوانية
- للمزيد
- التصميم بمساعدة الحاسب CAD
- التصنيع بمساعدة الحاسب CAM
- تشكيل المعادن
- تحكم رقمي مباشر
- مواقع خارجية
الوصف
إضافةً إلى ذلك، أنظمة التحكم الرقمي والأنظمة الشبيهة تستعمل الآن في جميع العمليات التي يمكن تمثيلها بخطوات وعمليات متتالية، مثل عمليات القطع واللحام باستخدام الليزر، اللحام بواسطة الموجات فوق الصوتية، القطع باستخدام البلازما، الخرط والكثير من العمليات.
من جهة ثانية، مع بداية استخدام التحكم الرقمي حصل تطور في التصنيع الذي كان يعتمد على العمال في أعمال تستهلك الكثير من الوقت والمال والأخطاء البشرية، ولذا ساهمت التقنية في تقليل الزمن اللازم للمنتج مع تقليل التكاليف وإمكانية إنتاج منتجات معقدة. ومع التطور أصبحت هذه النظم جزء من نظام صناعي يستعمل طرق التكامل الصناعي (CIM) حيث تتم آلية التصنيع من تصميم المنتج إلى التخزين بدقة عالية حيث يتم التحكم في موضع أداة القطع باستخدام الموتور الخطوى بدقة تصل للميكرو متر.
البرمجة
ومن جهة أخرى، يتم التحكم في الحركة باستخدام «محرك خطوي» (Stepper motor) أو «محرك مؤازر» (Servo motor) للتحكم بحركة المحاور للآلة بدقة، حيث يتحكم مثلًا محورا y و x في الحركة الأفقية للآلة ومحور z للحركة الرأسية. في أغلب الآلات تكون أداة التشغيل، كالمثقاب مثلًا، على محور z وتتحرك الآلة أفقيًا لمكان الثقب ثم يتحرك محور z ليبدأ المثقاب بالثقب.
[M02 نهاية البرنامج]
- [M03 تشغيل أداة التشغيل (مخراط) فــــي اتجاه عقارب الساعة]
- [M04 تشغيل أداة التشغيل (مخراط) عكس اتجاه عقارب الساعة]
- [M05 إيقاف أداة التشغيل]
- [M06 تغيير أداة التشغيل]
- [M07 تشغيل سائل التبريد]
- [M08 تشغيل سائل التبريد - وضع الفيضان]
الـ جي كود G-code
كذلك، [G00 تحديد موضع الحركة السريعة] [G01 حركة خطية] [G02 حركة دائرية فــــي اتجاه عقارب الساعة] [G03 حركة دائرية عكس اتجاه عقارب الساعة] [G04 أمر للتوقف لفترة محددة] [G10 تحديد مسافة تعويضية (لرأس أداة القطع مثلأً)] [G12 حركة دائرية مخروطية فــــي اتجاه عقارب الساعة] [G13 حركة دائرية مخروطية عكس اتجاه عقارب الساعة]
مثال:
وفي السياق ذاته، يتم استخدام الجي كود جي-كود للتحكم في الآلة، مثل تحركات الآلة أو وظائف الحفر. تبدأ غالبية برامج G-code برمز النسبة المئوية (%) في السطر الأول، ثم يتبعه رمز "O" باسم رقمي للبرنامج (أي "O0001") في السطر الثاني. ثم رمز النسبة المئوية (%) مرة أخرى في السطر الأخير من البرنامج. يبدأ كل سطر بالرمز G متبوعًا برقمين إلى ثلاثة أرقام؛ مثلًا G01. تختلف رموز G قليلاً بين بعض التطبيقات.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟