تخطيط متطلبات المواد
المحتويات
- تخطيط متطلبات المواد الذي يحركه الطلب
- البيانات
- Silver-meal heuristic أسلوب سيلفر ميل
- لمحة تاريخية
- جدولة أولية للإنتاج
- المخرجات Outputs
- العمر التخزيني للمنتجات المخزنة
- حلول لمشكلات إدماج البيانات
- مشكلات في نظام تخطيط متطلبات المواد
- العوامل الصغيرة
- العوامل الشاملة
- أوامر الشراء: طلب للتزويد بالمواد من مزوّد
- الطلبيات المستقلة والطلبيات غير المستقلة
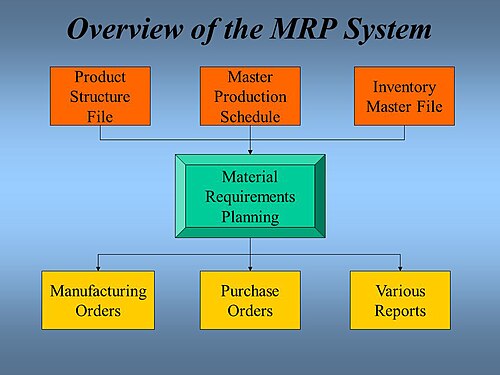
بدايةً، نظام تخطيط متطلبات المواد هو عبارة عن تخطيط وجدولة للإنتاج ونظام لمراقبة المخزون ويستعمل من أجل إدارة عمليات التصنيع. أغلب أنظمة تخطيط متطلبات المواد قائمة على برمجيات، في حين من الممكن القيام بتخطيط متطلبات المواد يدوياً. وتعرض الأقسام التالية جوانب أخرى من الموضوع.
الحفاظ على أدنى مستوى ممكن من المواد والمنتجات في المخزون
التخطيط لعمليات التصنيع وجدولة التسليم وأنشطة الشراء
من جهة ثانية، التأكد من وجود المواد اللازمة لعملية الإنتاج ووجود المنتجات في الوقت المحدد لتسليمها إلى الزبائن
إضافةً إلى ذلك، يهدف نظام تخطيط متطلبات المواد إلى تحقيق ثلاث غايات في الوقت عينه:
تخطيط متطلبات المواد الذي يحركه الطلب
وفي هذا السياق، في العام 2011، تم إدماج نوع جديد من نظام تخطيط متطلبات المواد وهو النظام الذي يحركه الطلب DDMRP. إنه نظام تخطيط رسمي متعدّد الدرجات وتقنية التنفيذ بخمسة أجزاء مختلفة.
- وضع المخزون الاستراتيجي
- تحديد ذاكرات التخزين المؤقتة ومستوياتها
- تعديلات ديناميكية
- تخطيط يحرّكه الطلب
- تنفيذ بارز جداً وجماعيّ
- مصطلحات
- المصادر
- انظر كذلك
البيانات
- السلعة النهائية التي يتم إنتاجها
- ما هي الكمية المطلوبة بكل دفعة
- متى يحين موعد تسليم هذه الكمية
وفي هذا الصدد، ثمة بيانات أو معلومات يجب أخذها بعين الاعتبار لدى تطبيق نظام تخطيط متطلبات المواد وهي التالية:
Silver-meal heuristic أسلوب سيلفر ميل
- Least unit cost heuristic أسلوب التكلفة الأقل للوحدة
- هناك عوامل تؤثر في تخطيط متطلبات المواد ويمكن إدراجها تحت قسمين:
- العوامل الشاملة والعوامل الصغيرة
لمحة تاريخية
وفي السياق ذاته، قبل وجود نظام تخطيط متطلبات المواد، وقبل استحواذ الكمبيوتر على مجال الصناعة، كانت أنواع إعادة الطلب (ROP) والكميات التي يعاد طلبها (ROQ) تستعمل في إدارة التصنيع والمخزون.
ومن ناحية أخرى، أول شركة استعملت نظام تخطيط متطلبات المواد كانت (بلاك أند ديكر) سنة 1964 وفي العام 1975، أصبح نظام تخطيط متطلبات المواد يستعمل في 700 شركة وارتفع عدد الشركات إلى ثمانية آلاف شركة في العام 1981.
جدولة أولية للإنتاج
من جهة ثانية، البدء بإنتاج طلبية في التوقيت الخاطئ قد يؤخر التسليم عن الموعد المحدد.
وفي هذا الصدد، تخطيط متطلبات المواد وسيلة من أجل معالجة هذه المشاكل ويوفّر أجوبة على أسئلة الإنتاج التالية:
وعلى صعيد آخر، يساعد تخطيط متطلبات المواد الشركات لتحافظ على مستوى منخفض في المخزون. إنه برنامج يستعمل من أجل أنشطة التخطيط للتصنيع والشراء والتسليم.
- ما هي السلع اللازمة؟
- كم تبلغ كمية السلع اللازمة؟
- متى نحتاج إليها؟
إضافةً إلى ذلك، ويجدر بالشركات أن تراقب أنواع المواد والكميات التي تشتريها وأن ترسم خطة للمنتجات التي يجب إنتاجها وكمياتها، كما أن عليها التأكد من أنها قادرة على تلبية طلبيات الزبائن الحالية والمستقبلية، وذلك كله بأدنى تكلفة ممكنة. اتخاذ قرار سيئ بأي من هذه النقاط سيؤدي إلى خسارة الشركة الأموال. نذكر بعض الأمثلة على ذلك:
ومن جهة أخرى، إذا اشترت شركة كميات زائدة من سلعة، تكون قد أهدرت المال إذ قد تبقى هذه الكميات في المخزون ولا تستعمل إطلاقاً حتى ولو تم تسديد ثمنها.
وفي السياق ذاته، تواجه الشركات الصناعية، أياً كانت السلع التي تنتجها، المشكلة العملية اليومية عينها، ألا وهي رغبة الزبون في توفر السلعة في وقت أقصر من الوقت اللازم لصنعها. ما يلزم وجود نوع من التخطيط.
وعلى صعيد آخر، إذا اشترت شركة كميات غير كافية لسلعة مستعملة في التصنيع، أو السلعة الخطأ، قد لا يتسنى لها الوقت لتتزود بالمنتجات في الوقت المحدد.
علاوةً على ذلك، يمكن تطبيق نظام تخطيط متطلبات المواد على السلع التي يتم شراؤها من مزوّد (من خارج المنشأة) وأيضاً على الأجزاء الفرعية المنتجة داخل المنشأة والتي تدخل في تركيبة سلع مكونة من أكثر من جزء.
المخرجات Outputs
هناك نوعان من المخرجات وعدة رسائل أو تقارير:
علاوةً على ذلك، المخرج الأول هو جدول الإنتاج الموصى به. يصدر عنه جدول مفصل يتضمن تاريخ البدء والانتهاء مع الكميات المطلوبة لتلبية الطلبية من جدول الإنتاج الرئيسي MPS وذلك بكل خطوة من المسار وقائمة المواد.
الرسائل والتقارير
في هذا الإطار، المخرج الثاني هو جدول الشراء الموصى به ويصدر عنه كل من تاريخ وصول السلع إلى المنشأة وتاريخ إرسال طلبيات الشراء أو طلبيات الشراء الشاملة لتتوافق وجدول الإنتاج.
العمر التخزيني للمنتجات المخزنة
من جانب آخر، فواتير المواد. تفاصيل عن المواد والعناصر والأجزاء الفرعية المطلوبة لصنع كل منتج.
من جهة ثانية، بيانات التخطيط. وتشمل كافة القيود والتعليمات اللازمة لإنتاج هكذا سلع كمعايير كل من التوجيه والجودة والآلات والاختبارات، وتقنيات حجم الطلبية (lot-sizing) ونسب التالف وغيرها...
كذلك، سجلات وضع المخزون (سجلات المواد المتوفرة في المخزون والجاهزة للاستعمال والمواد المطلوبة من المزودين)
حلول لمشكلات إدماج البيانات
وفي هذا السياق، قائمة المواد: يقضي الحل الأفضل الذي يمكن تطبيقه بالكشف عن قائمة المواد شخصياً في موقع الإنتاج أو من خلال تفكيك المنتج.
إضافةً إلى ذلك، التبليغ من قسم الإنتاج: لتلك المشكلة، يجب استعمال المسح الضوئي لشريط الرموز لإدخال الإنتاج إلى المخزون. يجب نقل المنتجات المرفوضة إلى لوح لإعادة التدقيق بالمواد MRB، أما بالنسبة إلى الحاويات التي تحتاج إلى فرز، فيجب استلامها بشكل عكسي.
وعلى صعيد آخر، الإبلاغ عن التالف: يجب البدء بعزل الأغراض التالفة من خلال تأمين سلل نفايات خاصة لها في موقع الإنتاج ثم يجب تسجيل الأغراض التالفة في سلل النفايات يومياً. تعود المنفعة من ذلك إلى اتخاذ فرق الهندسة تدابير وقائية بعد مراجعة هذه السلع التالفة.
وعلى صعيد آخر، إعادة التموين: أفضل طريقة لإعادة التموين تقضي بالاستبدال من خلال المسح الضوئي لشريط الرموز أو من خلال نموذج دفع المنتج.
في هذا الإطار، استلام الأخطاء: من السهل الوقوع بالخطأ لدى تسجيل المواد المستلَمَة بطريقة يدوية لذلك الطريقة الأفضل تقضي بتطبيق نظام الاستلام عبر ASN (الإشعار المسبق للشحن) من المزوّد.
إضافةً إلى ذلك، الجرد الدوري: أفضل طريقة تقضي بتحديد السبب الذي أدى إلى حصول جرد دوري رفع وأخفض المخزون. يجب العثور على جذور المشكلة وتصحيحها لتفادي حصولها مجدداً.
وفي السياق ذاته، أخطاء في الشحن: يتم طبع بطاقات الحاويات لدى الشاحن ثم تلصق هذه البطاقات على الحاويات في منطقة تجميع أو لدى تحميلها لنقلها.
مشكلات في نظام تخطيط متطلبات المواد
في هذا الإطار، إدماج البيانات: في حال وجود خطأ في بيانات المخزون أو في بيانات قائمة المواد أو في جدول الإنتاج الرئيسي فستكون بيانات المخرجات خاطئة، كما أن إدماج البيانات كذلك يتأثر بتعديلات الجرد الدوري غير الصحيح وبأخطاء في تلقي بيانات ونتاج الشحن وبالسلع التالفة غير المصرح بها وبالمخلفات والأضرار والخطأ في عد الصناديق والخطأ في عدّ حاويات المزوّد وتقارير الأخطاء المصرحة من الإنتاج ومشاكل في النظام. يمكن التقليل من حدوث هذه الأخطاء عبر تطبيق «نموذج دفع المنتج» واستعمال المسح الضوئي لشريط الرموز (bar code scanning).
إضافةً إلى ذلك، قد يكون لدى مصنع عدة فروع في مدن وبلدان مختلفة، لذا ليس من المناسب أن يشير نظام تخطيط متطلبات المواد إلى أن المنشأة لا تحتاج إلى طلب بعض المواد لأن لدينا كميات كثيرة منها في مكان آخر على بعد آلاف الكيلومترات. يجب أن يتمكن نظام موارد المؤسسة ERP من أن ينظّم المخزون والاحتياجات بحسب كل مصنع على حدة وأن يتمكن من أن يخلق تواصلًا داخلياً لتلك الاحتياجات من أجل أن يمكّن كل مصنع من أن يعيد توزيع القطع اللازمة في المنشأة ككل. هذا يعني أنه يجب أن تعمل الأنظمة الأخرى في المنشأة جيداً قبل إدخال نظام تخطيط متطلبات المواد وبعد إدخاله.
MRP II
ومن ناحية أخرى، العائق الآخر الذي ينتج عن نظام تخطيط متطلبات المواد هو أنه لا يتمكن من احتساب القدرة في حساباته ما يعني أنه سيعطي نتائج من المستحيل اعتمادها بسبب القوة العاملة أو الآلات أو متطلبات قدرة المزوّد. إلا أن هذه المشكلة يتم حلها من خلال نظام تخطيط متطلبات المواد.
وعلى صعيد آخر، قد يكون الإنتاج سارياً على صنع بعض الأجزاء فيما يتم تغيير تصميم السلعة الخارجي الـ (design) وقد يكون كلّ من تصميم الزبون القديم وتصميمه الجديد مدرجة في نظام تخطيط متطلبات المواد. لذا يجب أن يتمتع نظام موارد المؤسسة بنظام لفك الرموز ليتمكن نظام تخطيط متطلبات المواد من أن يحتسب بدقة الاحتياجات في كل من التصميمين ويتمكن من تتبعهما.
كذلك، يتطلب النظام أن يحدّد المستعمل المدة التي يحتاجها المصنع لصنع منتج من أجزاء المكوّنات (إذا افترضنا أنها متوفرة) كما أن تصميم النظام يفترض أن «الوقت الأساسي» في التصنيع سيكون الوقت عينه كلما تمت صناعة هذه السلعة، بغض النظر عن الكمية المصنوعة، أو صنع سلع أخرى في الوقت نفسه في المصنع.
العوامل الصغيرة
وفي هذا الصدد، هي العوامل الموجودة داخل المنشأة مثل سياسة الشركة للاحتفاظ بالمخزون
كذلك، وخطة الإنتاج والاستثمارات... بالنسبة إلى أي منشأة، تعدّ المدة اللازمة للتسليم ومستويات المخزون المقبولة والرأس المال العامل والموسمية وتفويض الصلاحيات من العوامل الصغيرة.
العوامل الشاملة
ومن ناحية أخرى، هي عوامل إجمالية مثل اتجاهات الأسعار والدورة الاقتصادية وسياسات الحكومة في التصدير والاستيراد وتعتبر سياسات الائتمان التي تصدرها الحكومة عاملاً أساسياً كون المصارف تتبع تلك الإرشادات فقط عندما تزود كياناً تجارياً بالدعم المالي.
أوامر الشراء: طلب للتزويد بالمواد من مزوّد
- إخطار إعادة الجدولة: طلب لإلغاء أوامر سابقة أو زيادتها أو تأخيرها أو تسريعها.
- أساليب لإيجاد كميات الطلب:
- أساليب يمكن اعتمادها لإيجاد كميات الطلب:
- Dynamic lot-sizing حجم الطلبية الديناميكي
الطلبيات المستقلة والطلبيات غير المستقلة
- تتضمن وظائف نظام تخطيط متطلبات المواد الأساسية النقاط التالية:
- إدارة المخزون
- معالجة قائمة المواد
وفي السياق ذاته، الطلب المستقل هو طلب يأتي من خارج المصنع أو نظام الإنتاج، في حين أن الطلب غير المستقل هو طلب المكوّنات. تحدد قائمة المواد (BOM) العلاقة بين المنتج الأخير (الطلب المستقل) والمكونات (الطلب غير المستقل). يأخذ تخطيط متطلبات المواد بعين الاعتبار هذه المعلومات التي أتت بحسب قائمة المواد.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟