تشكيل المعادن
المحتويات
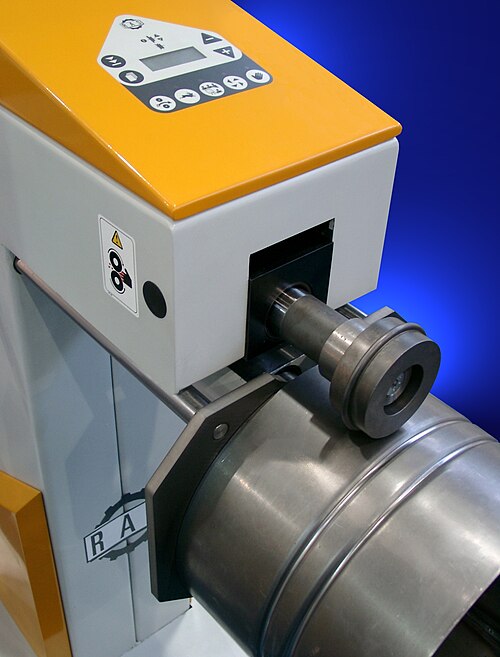
في البداية، التشكيل هو عملية تحويل شكل وأبعاد الخامة إلى الشكل والأبعاد المطلوبة للمنتج النهائي من غير إزالةٍ للمادة، بل بإعادة توزيعها داخل حدودها اللدِنة باستخدام قوى ميكانيكية أو حرارية أو كيميائية دون إزالة أي جزء من المادة. تُعدّ هذه العملية من الركائز الأساسية في الصناعات الهندسية، خصوصًا في صناعة المعادن والبلاستيك. وفيما يلي تفاصيل أوسع عن ذلك.
تشمل عمليات التشكيل بالضغط ما يلي:
من جانب آخر، البثق: وهي عملية دفع المعدن داخل قالبٍ مغلق ليخرج من فتحةٍ ذات مقطعٍ محدد، وتُستعمل لإنتاج المواسير والقضبان والأسلاك من المعادن والسبائك المختلفة.
ومن جهة أخرى، الطرق والحدادة: وتُجرى باستخدام المطارق أو المكابس، وقد تكون حرّة بين سطحين مستويين (الحدادة الحرّة)، أو باستخدام قوالب الكبس (الأسطمبات)، التي قد تكون ذات شكل فراغي أو مستوٍ، حيث تُشكَّل الخامة فيها إلى الأبعاد النهائية المطلوبة.
ومن جهة أخرى، السحب والثني والتقبيب: وهي عمليات تشكيل تُستعمل في صناعة الصفائح والأوعية والأجزاء المنحنية.
كذلك، الدرفلة (الدلفنة): وتتم بتمرير المعدن بين أسطوانتين دوّارتين لتقليص سُمكه أو منحه الشكل المطلوب.
ومن ناحية أخرى، تشمل عمليات التشكيل عدة تقنيات رئيسية، منها الطرق، والدرفلة، والسحب، والبثق، والصب، والثني، والتقبيب وتُجرى هذه العمليات عادةً على البارد أو على الساخن تبعًا لطبيعة المادة ودرجة ليونتها، اعتمادًا على خاصية لدونة المعدن، أي قدرته على تغيير أبعاده وشكله تحت تأثير القوى الخارجية دون أن يتكسر، مع الاحتفاظ بالشكل الجديد بعد زوال الضغط.
كذلك، المطلوب في اقتصاديات الإنتاج هو إنهاء عملية التشكيل بأقل قوة ممكنة وفي أقل وقت ممكن بشرط ألا ينهار المعدن ويقطع أثناء تشكيله.
إضافةً إلى ذلك، يُعد تشكيل المعادن بالضغط من أهم أساليب الإنتاج في الصناعة الميكانيكية الحديثة، إذ تؤدي هذه العمليات إلى تحسين الخواص الميكانيكية والبنية الداخلية للمعدن، ما يزيد متانته وصلابته.
تقنيات التشكيل على البارد
- الطرق والحدادة الباردة: تغيير شكل وأبعاد المادة باستخدام مكابس خاصة دون تسخين.
- الدرفلة الباردة: إنتاج الصفائح الرقيقة والألواح المعدنية.
- السحب والثني والتقبيب: تشكيل الصفائح والأوعية والأجزاء المنحنية.
- البثق البارد: إنتاج المقاطع المقطعية المستمرة مثل الأسلاك أو القضبان الرقيقة.
التشكيل على البارد
من جهة ثانية، التشكيل البارد يحافظ على الخواص الميكانيكية للمعدن، لكنه يحتاج عادةً إلى قوة أكبر مقارنة بالتشكيل الساخن.
وفي هذا الصدد، تُجرى عمليات التشكيل على درجة حرارة الغرفة، دون تسخين المادة المعدنية، مع الاستفادة من اللدونة الطبيعية للمعادن.
مستويات الانزلاق والشبكة البلورية
- انظر كذلك
- عمليات التشكيل بالطرق
- التقبيب
- سرعة التشكيل
- عمليات التشغيل اليدوي
- وصل أجزاء المنتجات
وعلى صعيد آخر، المعادن ذات الشبكة المكعبة مركزية الجسم (BCC)، مثل الحديد، أقل قابلية للتشكيل من الأولى، لكنها أكثر من المعادن ذات النظام البلوري السداسي.
من جهة ثانية، تمثل مستويات الانزلاق السطوح التي تحتوي على أكبر كثافة للذرات، حيث يكون توزيع الذرات فيها منتظمًا. أثناء التشكيل تحدث عدة مستويات من الانزلاق في اتجاهات مختلفة، وتشكل مجموعة من الانزلاقات المتتالية التي تسمح بتشكّل المعدن دون فقد التماسك بين الذرات. يمكن أن يحدث أكثر من مستوى انزلاق في الشبكة البلورية، وكلما زاد عدد مستويات الانزلاق المتاحة، زادت قابلية المعدن للتشكيل.
علاوةً على ذلك، المعادن ذات النظام البلوري السداسي (HCP) تعد أقل قابلية للتشكيل بسبب محدودية مستويات الانزلاق فيها.
علاوةً على ذلك، المعادن ذات الشبكة المكعبة مركزية الوجه (FCC)، مثل النحاس، تتميز بمرونة عالية وقابلية كبيرة للتشكيل.
كذلك، فهم هذه الخصائص يساعد على التحكم في عمليات التشكيل واختيار الشروط الأمثل سواء على الساخن أو البارد، بما يضمن تحقيق الشكل المطلوب بكفاءة عالية دون الإضرار بالمعدن.
مثلًا:
تقنيات التشكيل على الساخن
إضافةً إلى ذلك، الطرق والحدادة: يتم تشكيل المعدن بالضغط بين مكابس أو مطارق، سواء بحركة واحدة أو عدة حركات متكررة، ويشمل ذلك استخدام المكابس السريعة الحلزونية أو المطارق المختلفة، أما التشكيل البطيء فيتم عادة على مكابس هيدروليكية.
علاوةً على ذلك، البثق على الساخن: دفع المعدن داخل قالب مغلق ليخرج من فتحة محددة المقطع، لإنتاج مواسير أو قضبان أو أسلاك.
إضافةً إلى ذلك، تُجرى هذه العمليات باستخدام قوالب أو إسطمبات، حيث يُضغط المعدن الساخن بين نصفي القالب، فينساب المعدن تحت الضغط ويملأ الفراغ بشكل كامل، مكوّنًا المنتج النهائي بأبعاده وشكله المطلوب بدقة.
وفي هذا السياق، الدرفلة: تمرير المعدن بين أسطوانتين دوارتين لتقليص السمك أو منحه الشكل المطلوب.
تأثير الخواص الميكانيكية والذرية
في هذا الإطار، تعتمد عملية التشكيل بشكل رئيسي على الخواص الميكانيكية للمعادن، وخاصة قوة الخضوع، حيث تُطبق القوى الخارجية بمقدار يسمح بتغيير شكل المعدن دون التسبب في انهياره أو تشققه. عندما تتجاوز القوة المؤثرة مقاومة المعدن الداخلية، تتحرك الذرات والجزيئات ضمن الطبقات المعدنية وتستقر في مواقع جديدة بعد زوال القوة، مما يؤدي إلى تشكل دائم للمعدن مع الحفاظ على تماسكه الذري، نظرًا لأن القوة وصلت بالجزيئات إلى مرحلة اللدونة. يُعرف هذا التحرك في الذرات بمستويات الانزلاق، وهي مستويات محددة في الشبكة البلورية يتم عندها زحزحة الذرات.
مبادئ تشكيل المعادن
- لتقييم قابلية المعدن للتشكيل، تُجرى اختبارات ميكانيكية، أبرزها:
- اختبار الشد: لقياس مدى قدرة المعدن على الامتداد دون تمزق.
- اختبار الضغط: لتحديد مقاومة المعدن للقوى الضاغطة دون تشقق.
- طرق تشكيل المعادن
وفي هذا السياق، تعتمد عملية التشكيل على قدرة المعدن على الانزلاق الجزئي أو الدائم للجزيئات والذرات تحت تأثير القوى الخارجية، مع الاحتفاظ بالتماسك الداخلي.
وفي هذا الصدد، أثناء التشكيل تتغير الخواص الميكانيكية، مثل الصلابة والمتانة، بحسب شدة الضغط ودرجة الحرارة.
التشكيل على الساخن
من جانب آخر، تتصل جزيئات المعدن ببعضها ارتباطًا داخليًا يُعرف بقوة التماسك، وهي القوة التي تقاوم أي تأثير خارجي يُطبق على المعدن. تختلف قيمة هذه القوة من معدن إلى آخر، وعندما تتجاوز القوة الخارجية قدرة المعدن على المقاومة، ينزلق المعدن بين طبقاته، مما يؤدي إلى تشكله بالشكل المطلوب، وهي المرحلة التي تعرف بمرحلة الرضوخ.
علاوةً على ذلك، تؤدي درجات الحرارة المرتفعة كذلك إلى تكوّن قشور أكسيد على السطح، قد تصل نسبتها إلى 3–7% من وزن المعدن، مما قد يشوه المنتج النهائي. كما أن زيادة الحرارة تُسبب نمو حجم البلورات داخل المعدن، فينتج عن ذلك انخفاض في الخواص الميكانيكية واحتمالية ظهور شروخ أثناء التشكيل أو بعده.
ومن ناحية أخرى، تتأثر مقاومة المعدن للتشكيل بدرجة الحرارة، إذ تقل قوة التماسك بازدياد الحرارة، فيصبح التشكيل أسهل ويتطلب قوة أقل. لذلك تُجرى عمليات التشكيل عند درجات حرارة مرتفعة، مع ضرورة مراعاة عدم تجاوز الحد المناسب لتجنب التأكسد السطحي أو زيادة حجم البلورات، الأمر الذي قد يؤدي إلى ظهور شروخ أو تدهور الخواص الميكانيكية للمنتج. عادةً، يُسخن المعدن بدرجة أعلى قليلًا من درجة التشكيل المطلوبة لضمان ثبات حرارته أثناء العملية؛ فمثلًا إذا كانت درجة التشكيل 650°م، فقد يُسخن المعدن إلى نحو 700°م.
مميزات وعيوب تشكيل المعادن
وفي هذا السياق، كفاءة إنتاجية عالية: وقت الإنتاج أقل مقارنة بالقطع، ما يزيد الإنتاجية.
لتشكيل المعادن بعض العيوب، نذكر منها:
ومن ناحية أخرى، صعوبة إنتاج كميات صغيرة من المنتج بسبب التكلفة العالية للأدوات.
من جهة ثانية، زيادة صلادة المعدن بعد التشكيل أحيانًا تكون غير مستحبة وخصوصا إذا ما أُريد إجراء عمليات قطع أو تشكيل أخرى بعد التشكيل، مما يستلزم معالجة حرارية لاحقة لإزالة الإجهادات الداخلية وتلدين القطعة.
وفي السياق ذاته، تقليل الفاقد: تبقى المادة على حجمها الأصلي على وجه التقريب لأن حجم المادة يظل ثابتا قبل وبعد الإنتاج، ما عدا الفاقد البسيط الناتج عن القطع أو الثقب.
من جهة ثانية، إنتاج أشكال متنوعة: يمكن إنتاج أوعية وصفائح بأشكال متعددة لا يمكن الحصول عليها بطرق القطع التقليدية.
علاوةً على ذلك، تحسين الخواص الميكانيكية: التشكيل يؤدي إلى عصر وتحريك وزحزحة جزئيات المعدن ما يزيد من صلابته ومتانته.
من جهة ثانية، ضرورة تجهيز الخامات اللازمة للإنتاج قبل البدء في التشكيل وذلك إما بقطع الجزء اللازم من أعمدة أو قطع اقراص أو شرائح من ألواح. وهذا يزيد في العمليات التكنولوجية ومن ثم زيادة تكاليف الإنتاج.
لتشكيل المعادن بعض المميزات نذكر منها:
علاوةً على ذلك، ارتفاع تكلفة العدد المستعملة في بعض العمليات، خصوصًا المكابس والإسطمبات.
ومن ناحية أخرى، ضرورة تجهيز المادة مسبقًا (قطع أعمدة، أقراص أو شرائح)، مما يزيد من عدد العمليات والتكاليف.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟