خراطة معدنية
المحتويات
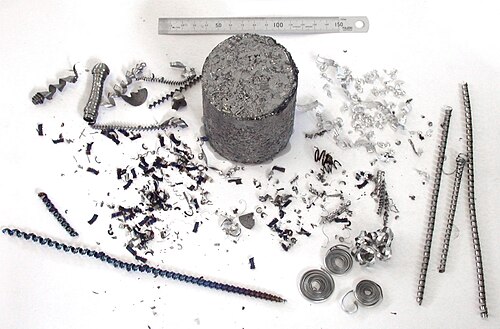
بدايةً، الخُراطَة المعدنية أو بُرايَة لدائنية أو نُحاتة أو سحاية هي حتات وأوساخ عمليات صنع الأدوات المعدنية. يمكن عادة تدوير هذه النفايات، وهي الطريقة المفضلة للتخلص منها بسبب القلق البيئي المتعلق بتلوث سائل القطع أو الزيت الدخيل. والطريقة المثلى للتخلص من هذه السوائل هي باستخدام آلية نابذة تفصل السائل عن الرايش لكي يستعمل في عملية لاحقة. ونتناول فيما يلي مزيدًا من التفاصيل.
من جانب آخر، قد يكون الرايش حادًا جدًا، وهذا يسبب مشكلة في السلامة، فقد يسبب جروحًا إذا ما عومل بطريقة سيئة. وبحسب تركيب المادة، فقد يبقى مقاوما في البيئة حتى وقت طويل قبل أن يتحلل. والأحجام الصغيرة منها، في حالة النحاس والبرونز، تنتشر انتشارًا كبيرًا وتستطيع اختراق الأجسام الطرية والجلد فتصبح شظايا مؤذية.
وعلى صعيد آخر، إن التخلص من الرايش وإزاحته عملية مضجرة ولكنها ضرورية. يضغط الرايش ويكتل لتسهيل نقله وتداوله مما يقلل كثيرًا من مشاكل التخزين وكلفته.
التوتر الشد
في هذا الإطار، عند تشغيل المعادن المختلفة تتشكل تبعا لذلك أنواع مختلفة من الجذاذة أو الرايش (بالإنجليزية:Chips), فإذا كان المعدن المعرض للتشغيل قصيفا هشا كالحديد الزهر والبرونز فإن الرايش ستكون على شكل قطع صغيرة غير متناسقة، ويسمي هذا النوع بالجذاذة المتفتتة.
من جهة ثانية، وفعالية عمليات القطع المثلى تولد غالبا رايشا مستمرًا مشابها للنابض. وهذا يصعّب من التعامل معه حيث يأخذ حجما أكبر، كما قد يخدش السطح المشغل، ويضر بأداة القطع. ولهذا تستعمل عدة آليات لقطع عملية تشكل هذا الرايش المستمر.
ومن جهة أخرى، و عند تشغيل المعادن ذات الصلادة المتوسطة كالصلب بسرعة 5-15 م/دقيقة، تشكل جذاذة متدرجة و تتألف الأخيرة من أجزاء منفردة ملتحمة فيما بينها التحاما خفيفا ويكون السطح الداخلي(السطح المواجه لقلم الخراطة)لمثل هذه الجذاذة أملس، أما السطح الخارجي فيكون متدرجا، وعند تشغيل معادن متوسطة الصلادة بسرعة صغيرة جدا(0.5-2 م/دقيقة)بقلم خراطة ذي زاوية جرف صغيرة(0-5)تتشكل جذاذة مجزأة و تتألف من أجزاء منفصلة مشوهة غير ملتحمة فيما بينها.
في هذا الإطار، إذا كان المعدن المعرض للتشغيل من المواد اللدنة كالصلب اللين و الألومنيوم, فإن الأجزاء المنفردة من الجذاذة لا تنفصل عن بعضها البعض، بل تخرج من قلم الخراطة على شكل شريط حلزوني، وتسمي مثل هذه الجذاذة بالجذاذة المنسابة.
من جانب آخر، هو مادة هشة معالجتها بواسطة عملية تصنيع الآلات، ويتم تشكيل أغلب رقاقة المسيل للدموع (وتسمى كذلك Bröckel رقاقة). زاوية أشعل النار الصغيرة والسرعات المنخفضة قطع مواتية كذلك لتشكيل رقائق المسيل للدموع. من جانب إسفين الشقوق السابقة في الشغل، والتوتر يذوب دون تشويه كبير. قبل الخروج من رقاقة، والسطح من الشغل بعد اصابته بتمزق العمل هو قطع الخام. مثال على المواد تشكلت خلال رقائق الرسم هو النحاس.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟