سائل تبريد القطع
المحتويات
- المحاليل المائية
- المعاجين أو المواد الهلامية
- السائل نفسه
- إمكانية تخزينها لفترة طويلة دون أن تتلف
- الرذاذ
- الزيوت
- التشحيم
- الزيوت المترسبة في المبرد
- التبريد
- ثاني أكسيد الكربون كسائل مبرد
- تاريخ القطع بالسوائل
- مخاوف تتعلق بالسلامة
- خواص تزليقية عالية
- الهواء أو الغازات الأخرى
- تدهور سوائل القطع و استبدالها والتخلص منها
- أساليب التوصيل
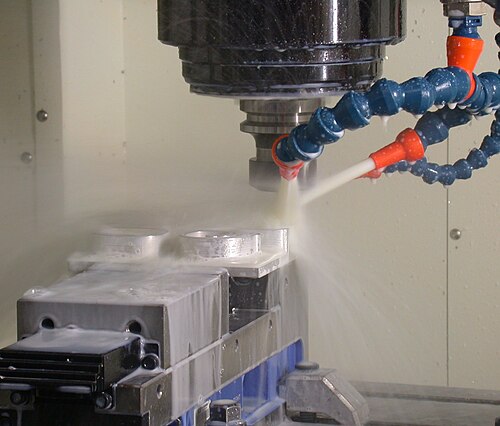
على سبيل التعريف، سائل القطع : هو أحد أنواع المبردات والمزلقات المصنعة خصيصًا لعمليات صنع الأدوات المعدنية والتشغيل الآلي. ولسوائل القطع أنواع عديدة، فمنها الزيوت ومستحلبات الزيت مع الماء، والمعاجين، والهلام، والضبوب، والهواء والغازات الأخرى. وتعرض الأقسام التالية جوانب أخرى من الموضوع.
ومن جهة أخرى، بإمكان أغلب عمليات صناعة المعادن والتصنيع من استخدام والاستفادة من سائل القطع، وذلك اعتمادًا على نوع المواد المستعملة. ولكن هناك استثناءات شائعة مثل الحديد الزهر والنحاس التي يمكن تصنيعها وانتاجها بدون الحاجة لإستخدام سائل القطع (مع العلم ان هذا لا ينطبق على جميع أنواع النحاس، ومن المحتمل أن يستفيد أي تصنيع للنحاس من وجود سائل القطع).
وفي هذا الصدد، زيادة عمر القطع عن طريق تشحيم حافة القطع وتقليل تأثير القطع على حدة وعملية آلة القطع.
وعلى صعيد آخر، ضمان السلامة الأشخاص الذين يتعاملون مع سائل القطع من المواد السامة، البكتيريا او الفطريات. بالإضافة الى اثر سائل القطع على البيئة عند التخلص منه.
كذلك، ان يكون سائل القطع يحافظ على درجة حرارة المنتج بشكل مستقر (خاصة عند العمل في اماكن مغلقة مما قد يسهل توصيل حرارة الة القطع في مساحة العمل). يمكن قبول الحرارة العالية إلى حد ما ، ولكن يتم تجنب الحرارة الشديدة أو التبادل المتكرر بين الحرارة العالية والمنخفضة.
ومن ناحية أخرى، بناءً على نوع العمل ونوع سائل القطع المستعمل، فإنه قد يشار إليه بأي من الأسماء التالية: سائل القطع، زيت القطع، مركب القطع، المبرد، أو مزلق.
من جانب آخر، حرارة القطع تقلل من قساوة وحدة الة القطع، وتجعلها أقل مقاومة للتآكل، مما يؤدي إلى تغيرات في أبعاد المنتج، مما يؤثر سلبياً على المنتج النهائي. لذلك تستعمل سوائل القطع للحد من المشاكل المذكورة والحد من العيوب اثناء عملية القطع والعمل المواد الخام. وتشمل الخصائص التي تكون سائل القطع المثالي الآتي:
- منع او تقليل احتمالية حدوث صدأ على قطع غيار الآلات والقاطعات.
- الشروط التي يجب توفرها في سوائل القطع
- خواص تبريدية عالية
المحاليل المائية
من جانب آخر، الماء موصل جيد للحرارة لكنه له عيوب كسائل قطع. يغلي بسهولة، ويعمل على تشجيع صدأ أجزاء الآلات، ولا يوفر التزييت بشكل جيد. وبالتالي، فإنه من الضروري استخدام مكونات أخرى لخلق سائل قطع مثالي.سوائل ذات لزوجة قليلة وسعة حرارية عالية تستعمل لخصائصها التبريدية من أجل زيادة عمر قلم القطع في عمليات التخشين حيت تتولد حرارة عالية جدًا أثناء القطع. ومن سوائل هذه المجموعة محلول الصودا المائي (كربونات الصوديوم). والمستحلبات المائية (زيت معدني بنسبة 5-20% مخلوط مع محلول الصودا المائي 1-2%)
ومن جهة أخرى، هناك عمومًا ثلاثة أنواع من السوائل: المعدنية والشبه الاصطناعية والاصطناعية. تمثل سوائل القطع الشبه الاصطناعية والاصطناعية محاولات لدمج أفضل خصائص الزيت مع أفضل خصائص الماء عن طريق تعليق الزيت المستحلب في قاعدة مائية. تشمل هذه الخصائص: تثبيط الصدأ، تحمل مدى واسع من صلابة المياه (الحفاظ على استقرار الرقم الهيدروجيني حول 9 إلى 10)، القدرة على العمل مع الكثير من المعادن، مقاومة التحلل الحراري، والأمان البيئي.
المعاجين أو المواد الهلامية
وفي السياق ذاته، قد يأخذ سائل التشغيل كذلك شكل معجون أو مادة هلامية عند استخدامه لبعض التطبيقات، وخاصة عند العمل باليد مثل الحفر. في قطع المعادن باستخدام منشار، من الراجح تمرير عصا المعجون بشكل دوري على الشفرة. هذا المنتج مماثل في عامل الشكل إلى أحمر الشفاه أو شمع النحل. يأتي في أنبوب كرتوني يستهلك ببطء مع كل تطبيق.
السائل نفسه
- جسيمات المعادن التي يحملها السائل من عمليات القطع السابقة
- الفطريات و البكتيريا التي تنمو بشكل طبيعي في السائل مع مرور الوقت
- المواد التي يتم اضافتها للسائل لقتل هذه الفطريات و البكتيريا
- المواد التي يتم اضافتها للحد من التآكل و الصدا لحماية الالات
إمكانية تخزينها لفترة طويلة دون أن تتلف
- أن تكون لها خواص استحلاب عالية يمكن استخدامها في عمليات التبريد
- أن لا تضر بالأجزاء المختلفة لآلات التشغيل عند تسربها إليها
- أن تكون اقتصادية (إمكانية إعادة استخدامها عدة مرات بعد ترشيحها)
- أن تساعد على تحسين جودة السطح المشغل، وتقليل الطاقة المستهلكة.
- أن تمنع أي التصاق أو التحام للرايش بالمشغولة أو بأداة القطع.
- وظائف سائل القطع
الرذاذ
وعلى صعيد آخر، يتم استخدام بعض السوائل القطع في شكل رذاذ. وكانت المشكلات الرئيسية مع الرذاذ هي أنها سيئة نسبياً للعمال الذين يضطرون إلى استنشاق الهواء المحيط الملوث بالرذاذ، وأنها في بعض الأحيان لا تعمل بشكل جيد. تأتي كلا تلك المشكلات من انعدام دقة تفريغ الرذاذ الذي يضع الضباب في كل مكان وكل الوقت. يتم ضخ الرذاذ مباشرة من خلال أخاديد الأداة. يتم تسليم رذاذ MQL بطريقة تستهدف بدقة كبيرة (من حيث الموقع والتوقيت) حتى يبدو التأثير الصافي على وجه التقريب كما لو كان القطع الجاف من منظور المشغلين. عمومًا، تبدو الرقائق كرقائق القطع الجافة ، ولا تتطلب تصريفًا ، والهواء نظيف جدًا بحيث يمكن وضع خلايا التصنيع أقرب إلى التفتيش والتجميع من قبل. لا يوفر MQL الكثير من التبريد من حيث نقل الحرارة.
الزيوت
ومن ناحية أخرى، زيوت المعادن، التي تعتمد على البترول، استُخدمت لأول مرة في تطبيقات القطع في أواخر القرن التاسع عشر. وتتفاوت هذه الزيوت بين الزيوت الثقيلة الكثيفة والداكنة والغنية بالكبريت المستعملة في الصناعات الثقيلة، والزيوت الخفيفة والشفافة للصناعات الخفيفة.
وفي هذا الصدد، ترتبط زيوت المحركات بعلاقة معقدة بعض الشيء مع الأدوات الآلية. يمكن استخدام زيوت المحركات غير المنظفة ذات الوزن المستقيم ، وفي الواقع ، تم استخدام زيوت SAE 10 و 20 لتكون زيوت المغزل والطريقة الموصى بها (على التوالي) على أدوات الآلات اليدوية منذ عقود ، على الرغم من أن صيغ الزيت المخصصة في الوقت الحاضر تسود في المعالجة التجارية. في حين أن جميع زيوت المحركات على وجه التقريب يمكن أن تعمل كسوائل قطع مناسبة من حيث أداء القطع وحده ، فمن الأفضل تجنب زيوت المحركات الحديثة متعددة الوزن مع المنظفات والإضافات الأخرى. يمكن أن تمثل هذه المواد المضافة مصدر قلق من تآكل النحاس للنحاس والبرونز ، والتي غالبًا ما تحتوي عليها أدوات الآلات في محاملها صواميلها اللولبية (خاصة الأدوات الآلية القديمة أو اليدوية).
من جهة ثانية، غالبًا ما يعطي الكيروسين والكحول نتائج جيدة عند العمل على الألومنيوم.
ومن جهة أخرى، تضاف أحيانًا إلى سوائل القطع مواد نشطة سطحيًا لتقليل الشد السطحي ولزيادة قدرة التزييت وتخفيض انكماش الرايش.
ومن ناحية أخرى، يستعمل زيت Neatsfoot كأعلى درجة من مواد التشحيم. يتم استخدامه في صناعات تشغيل المعادن كسوائل قطع للألمنيوم. من أجل تصنيع الألمنيوم بالقطع، فإنه يتفوق على الكيروسين وسوائل القطع المختلفة المبنية على الماء.
ومن ناحية أخرى، يعمل كل من WD-40 و 3-In-One Oil بشكل جيد على معادن مختلفة. هذا الأخير له رائحة السترونيلا. إذا كانت الرائحة مزعجة ، فإن الزيوت المعدنية وزيوت التشحيم للأغراض العامة تعمل بالطريقة نفسها.
امثلة اخرى لسوائل القطع:
وعلى صعيد آخر، سوائل التبريد شبه الاصطناعية، المعروفة كذلك باسم الزيت القابل للذوبان، هي عبارة عن مستحلب أو ميكرومستحلب من الماء مع زيت المعادن. وفي ورش العمل التي تستعمل اللغة الإنجليزية البريطانية، يطلق على الزيت القابل للذوبان اسم SUDS بشكل شائع. وبدأ استخدامها في الثلاثينيات من القرن الماضي. وعادةً ما يستعمل أداة آلية بتحكم رقمي مضمن نظام تبريد مستحلب، والذي يتكون من كمية صغيرة من الزيت المستحلب في كمية أكبر من الماء من خلال استخدام مواد التنظيف.
وعلى صعيد آخر، تتضمن الزيوت المعدنية والنباتية والحيوانية والمركبة وكذلك الكيروسين وتستعمل لخصائصها التزييتية والتشحيمية في عمليات الإنهاء عندما يكون المطلوب جودة عالية من الدقة والإنهاء.
من جانب آخر، يعمل زيت الطريق (الزيت المصنوع لطرق الأدوات الآلية) كزيت قطع. في الواقع ، تم تصميم بعض الآلات اللولبية لاستخدام زيت واحد كطريقة للزيت وزيت القطع. (تعالج أغلب أدوات الماكينة طريقة التشحيم والمبرد كأشياء منفصلة تختلط حتمًا أثناء الاستخدام ، مما يؤدي إلى استخدام كاشطات الزيت لفصلها مرة أخرى.)
التشحيم
ومن جهة أخرى، إلى جانب وظائفها التبريدية، تساعد السوائل القطع كذلك في عملية القطع عن طريق تزييت الواجهة بين حافة القطع في الأداة والرقاقة. من خلال منع الاحتكاك في هذه الواجهة، يتم تقليل بعض إنتاج الحرارة. كما يساعد هذا التشحيم على منع الرقائق من الالتصاق بالأداة، مما يعيق القطع التالي.
إضافةً إلى ذلك، غالبًا ما يتم إضافة مواد مضافة للضغط الشديد إلى السوائل القطع لتقليل تآكل الأداة.
من جانب آخر، يمكن كذلك لسوائل القطع المساعدة في تقليل القوى القاطعة عن طريق تأثير ريبهيندر (Rehbinder effect)
الزيوت المترسبة في المبرد
من جانب آخر، توفّر تركيبات سوائل القطع الآمنة مقاومة لزيوت التراب، مما يتيح فرزًا وتصفية أفضل دون إزالة الحزمة المضافة الأساسية. يمكن للتهوية في الغرفة، وحواجز الرش على الآلات، والمعدات الواقية الشخصية (مثل النظارات الأمانية وأقنعة التنفس والقفازات) التخفيف من المخاطر المتعلقة بسوائل القطع. فضلًا عن ذلك، يمكن استخدام المصافي لإزالة الزيت المتنقل من سطح سائل القطع، مما يمنع نمو الكائنات الدقيقة.
علاوةً على ذلك، عادة ما تكون السمية أو القدرة على التهيج غير عالية ، ولكنها في بعض الأحيان تكون كافية للتسبب في مشاكل للجلد أو لأنسجة الجهاز التنفسي أو الجهاز الهضمي (مثلًا ، الفم أو الحنجرة أو المريء أو القصبة الهوائية أو الرئتين).
ومن ناحية أخرى، يعد النمو البكتيري مهيمنًا في سوائل القطع البترولية. زيت التراب إلى جانب زيت الشعر أو الجلد البشري هي بعض الشوائب التي تتراكم خلال القطع وتشكل طبقة على سطح السائل، مما يساعد على تكاثر البكتيريا اللاهوائية بسبب عدد من العوامل. يعد الرائحة الكريهة المستحدثة بعد كل اجازة نهاية اسبوع بمثابة علامة مبكرة على الحاجة للتغيير. يتم إضافة مطهرات أحيانًا إلى السائل لقتل البكتيريا. يجب توازن هذا الاستخدام مع مدى تأثيره على أداء القطع، صحة العاملين، أو البيئة. يمكن ايضاً الحد من نمو الكائنات الدقيقة عند الحفاظ على درجة حرارة السائل بدرجة معينة. يتطلب بعض المنظمين للصحة والسلامة (مثل الهيئة الصحية البريطانية HSE) إجراء اختبارات أسبوعية على سوائل القطع للمساعدة في الحفاظ على صحة السائل. تتضمن هذه الاختبارات فحص مستوى الوحدات الناشرة للبكتيريا CFU / مل من السائل ومستوى الرقم الهيدروجيني (pH) باستخدام مقياس الحموضة أو أشرطة اختبار الحموضة (نظرًا لأن درجة الحموضة المنخفضة يمكن أن تسببها البكتيريا).
التبريد
كذلك، ومن المهم أن نلاحظ أن درجات الحرارة المفرطة يمكن أن تؤذي ليس فقط الأداة ولكن كذلك سطح العمل. يمكن أن تفسد درجة الحرارة العالية كل من الأداة وسطح العمل، مما يجعلها غير مفيدة أو يؤدي إلى فشلها. علاوةً على ذلك، يمكن أن تحرق درجات الحرارة المفرطة المواد المجاورة، وتسبب التمدد الحراري الغير المرغوب فيه أو تآكل الكيميائي غير المرغوب فيه مثل التأكسد.
ومن جهة أخرى، يتم توليد الحرارة خلال عملية قطع المعادن بسبب الاحتكاك خلال تشكيل المواد. علماً بأن الهواء المحيط لا يمثل خيارًا فعالًا كمبرد. هذا يجعل التبريد بالهواء الجوي كافيًا للأعمال الخفيفة. اما بالنسبة للأعمال الإنتاجية الثقيلة والتي تتم على مدى فترات طويلة فإنها تولد حرارة عالية لا يمكن الاعتماد على الهواء لإزالتها. بدلاً من وقف الإنتاج أثناء تبريد الأداة، يمكن استخدام الوسائل السائلة للتبريد لإزالة المزيد من الحرارة بشكل أسرع، كما يمكن أن يسرع القطع ويقلل الاحتكاك وتآكل الأداة.
ثاني أكسيد الكربون كسائل مبرد
وفي السياق ذاته، ثاني أكسيد الكربون (صيغته الكيميائية CO2) يستعمل كذلك كمبرد. في هذا التطبيق، يسمح بتمدد الكربون السائل المضغوط ويترافق هذا بانخفاض في درجة الحرارة يكفي لتسبب تغيير المرحلة إلى صلب. تتم إعادة توجيه هذه البلورات الصلبة إلى منطقة القطع إما عن طريق فوهات خارجية أو توصيل من خلال المغزل.
تاريخ القطع بالسوائل
وفي السياق ذاته، • من منتصف القرن العشرين وحتى التسعينيات، كان يستعمل مركب 1,1,1-تريكلوروثان كإضافة لجعل بعض سوائل القطع أكثر فعالية. وكان يشار إليه في العامية الورشية باسم "وان-وان-وان" او "واحد-واحد-واحد" بالعربية. وتم إيقاف استخدامه بسبب خصائصه المدمرة لطبقة الأوزون وتأثيره المثبط لجهاز العصب الوسطي.
إضافةً إلى ذلك، • في القرن التاسع عشر، لم يكن استخدام الماء العادي نادراً. كان هذا إجراء عملي للحفاظ على تبريد القاطع، بغض النظر عما إذا كان يوفر أي تشحيم عند واجهة القطع. عندما يتعلق الأمر بحاجة الأداة إلى التبريد، فإن الأمر يصبح أكثر وضوحًا عندما يتم النظر إلى أن الفولاذ عالي السرعة (HSS) لم يتم تطويره حتى ذلك الحين، وبالتالي فإن الحاجة إلى تبريد الأداة تصبح أكثر وضوحًا. (HSS يحتفظ بصلابته عند درجات حرارة عالية، بعكس بعض الادوات الاخرى) تحسين آخر كان المياه الغازية (بيكربونات الصوديوم في الماء)، حيث أنها كانت تحد و بشكل أفضل من صدأ شرائح الآلات. عمومًا، هذه الخيارات لا تستعمل اليوم لأن هناك بدائل أكثر فعالية متاحة.
وفي هذا السياق، • كانت الدهون الحيوانية مثل شحم البقر أو الخنزير شديدة الشعبية في الماضي. ومع ذلك، فإن استخدامها يحدث اليوم بندرة بسبب توافر مجموعة واسعة من الخيارات الأخرى، ولكنها لا تزال خيارًا متاحًا.
مخاوف تتعلق بالسلامة
من جانب آخر، تعرض سوائل القطع العمال لبعض الامراض أو الإصابات لوجود بعض العناصر التي تؤثر على صحة العمال. يمكن أن تسبب هذه السوائل التعرض لتهيج الجلد ومشاكل التنفس وأمراض القلب والشرايين ، قد يتعرض العمال لهذه السوائل عن طريق الاتصال المباشر مع الجلد، أو استنشاق الرذاذ أو البخارات، أو رشهم على الجلد. يمكن أن يحدث ذلك أثناء التعامل مع الأجزاء والأدوات أو ببساطة عن طريق استنشاق الرذاذ.
وفي هذا السياق، تشمل هذه العناصر سمية المواد الكيميائية و ايضاً بعض الاثار الفيزيائية لكلٍ من:
خواص تزليقية عالية
غير ضارة بصحة العاملين سواءً بالملمس أو بالرائحة
الهواء أو الغازات الأخرى
علاوةً على ذلك، الهواء المحيط، بطبيعة الحال، كان المبرد الاساسي في عمليات التشغيل. وقد تم استخدام الهواء المضغوط، العابر في أنابيب وخراطيم من ضاغط هواء ويتم تفريغه من فوهة تستهدف الأداة، و قد اثبتت هذه الطريقة فعاليتها في التبريد. وفي بعض الأحيان يتم إضافة سوائل إلى تدفق الهواء لتشكيل ضباب.
وفي السياق ذاته، يستعمل النيتروجين السائل، المزود في قنينات فولاذية مضغوطة بنفس الطريقة. في هذه الحالة، يكفي غليان النيتروجين السائل لتوفير تأثير تبريد قوي. ومنذ عام 2005، تم تطبيق هذا النوع من المبردات بطريقة مماثلة لـ MQL. ويبرد جسم الأداة إلى درجة تجعله يعمل كـ "إسفنج حراري"، يمتص الحرارة من واجهة التقطيع بين الأداة والقطعة. هذا النوع الجديد من تبريد النيتروجين ما زال تحت براءة الاختراع. وقد تم زيادة عمر الأدوات بمعدل 10 مرات في تحويل المعادن الشديدة مثل التيتانيوم والإنكونيل.
تدهور سوائل القطع و استبدالها والتخلص منها
كذلك، تتحلل سوائل القطع بمرور الوقت بسبب دخول الملوثات إلى نظام التشحيم. احد الأنواع الشائعة من التحلل هو تكوين زيت يطلق عليه زيت الترامب، وهو زيت غير مرغوب فيه يختلط بسائل القطع. ينشأ كزيت تزييت يتسرب من اطراف الشرائح يتدفق الى خليط سائل التبريد، في حين الفيلم الواقي الذي يغطيه مورد الصلب بمخزون القضبان يعمل على منع الصدأ، أو تسرب الزيت الهيدروليكي. في بعض الحالات النادرة ، يمكن رؤيته كغشاء على سطح المبرد أو كقطرات زيتية عائمة.
علاوةً على ذلك، تستعمل الكاشطات لفصل الزيت عن المبرد. هذه الأقراص هي عبارة عن أقراص عمودية تدور ببطء، يكون الجزء السفلي من هذه الأقراص مغمور في سائل التبريد في الخزان الرئيسي. أثناء تدوير القرص، يتمسك زيت المتشرد بكل جانب من القرص ليتم كشطه بواسطة ممسحتين، قبل أن يمر القرص مرة أخرى عبر المبرد. تكون المساحات على شكل قناة تقوم بإعادة توجيه زيت المتشرد إلى وعاء حيث يتم تجميعه للتخلص منه. تُستعمل الكاشطات كذلك في بعض الحالات عندما تصبح درجة الحرارة أو كمية الزيت الموجودة على الماء زائدة عن المعتاد.
ومن ناحية أخرى، بفضل إضافات CNC ، يمكن الآن إدارة زيت الترامب بفعالية أكبر من خلال تأثير "الفصل المستمر". ينفصل الزيت المتراكم عن سائل التبريد المائي أو الزيتي بحيث يمكن إزالته بسهولة لاحقا باستخدام مادة ماصة.
وفي هذا الصدد، التعامل مع الرقاقة وإدارة المبرد مترابطان. الكثير من عمليات تشغيل المعادن في وقتنا الحالي تستعمل حلولًا هندسية لجمع وفصل وإعادة تدوير كل من الرقائق والمبرد. مثلًا، يتم تصنيف الرقائق حسب الحجم والنوع، ويتم فصل المعادن الأخرى (مثل البراغي وأجزاء الخردة)، ويتم فك المبرد من الرقائق (التي يتم تجفيفها فيما بعد لمزيد من المعالجة)، وما إلى ذلك.
علاوةً على ذلك، يجب التخلص من سائل القطع القديم المستعمل عندما يكون له رائحة نتنة أو يكون قد تحلل كيميائيًّا وفقد فائدته. و كما ينطبق كذلك على زيوت المحركات المستعملة، يجب تخفيف تأثيرها على البيئة. يوجد انظمة و لوائح حول كيفية تحقيق التخفيف من إضرار هذه الزيوت على البيئة. يتضمن التخلص من سائل القطع بالطرق الحديثة تقنيات مثل الترشيح باستخدام الأغشية البوليمرية أو الخزفية التي تركز على مرحلة الزيت المعلق والمستحلب.
أساليب التوصيل
ومن ناحية أخرى، يمكن استخدام كل الأساليب الممكنة لتطبيق سوائل القطع (مثل الغمر، الرش، الرذاذ او عن طريق الفرشاة)، ويعتمد اختيار الوسيلة على التطبيق والمعدات المتاحة. وفي الكثير من تطبيقات قطع المعادن، كانت الطريقة المعتمدة لفترة طويلة كانت عبر ضخ سائل عالي الضغط لإرغام تيار من السائل (عادةً ماء وزيت) مباشرةً على واجهة الأداة والرقاقة، مع وجود جدران حول الماكينة لاحتواء الرشاشات وحوض لاستيعاب وتنقية وإعادة تدوير السائل. يتم استخدام هذا النوع من الأنظمة على نطاق واسع، خاصة في الصناعة. وغالبًا ما ليست خيارًا عمليًا للصيانة والإصلاح والأعمال الهواة في قطع المعادن، حيث يتم استخدام أدوات أصغر وأكثر بساطة. لحسن الحظ، فإنه ليس مطلوبًا في تلك التطبيقات، حيث لا تعتمد القطع الثقيلة والسرعات والتغذية العدوانية، والقطع المستمر طوال اليوم.
أنواع سوائل القطع
إضافةً إلى ذلك، (أنظمة تبريد الأدوات)، والمعروفة كذلك باسم أنظمة تبريد المغزل، هي أنظمة تمرير السوائل عبر ممرات داخل المغزل والأداة، مباشرة إلى واجهة القطع. وكثير من هذه الأنظمة هي أنظمة تبريد عالية الضغط، حيث يمكن أن يصل ضغط التشغيل إلى مئات إلى عدة آلاف من الرطل في البوصة المربعة (1 إلى 30 ميغاباسكال)، وهي ضغوط مقارنة بتلك المستعملة في الدوائر الهيدروليكية. وتتطلب أنظمة تبريد المغزل عالية الضغط وحدات دوارة يمكن أن تتحمل هذه الضغوط. وتحتوي الثقوب الصغيرة الموجودة في شفرات الحفر والمطاحن المصممة خصيصًا لهذا الاستخدام على فتحات صغيرة في الشفاه تخرج منها السوائل. كما تستعمل أنواع مختلفة من الأدوات المثقابية التي تستعمل ترتيبات مماثلة.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟