صناعة السيوف اليابانية
المحتويات
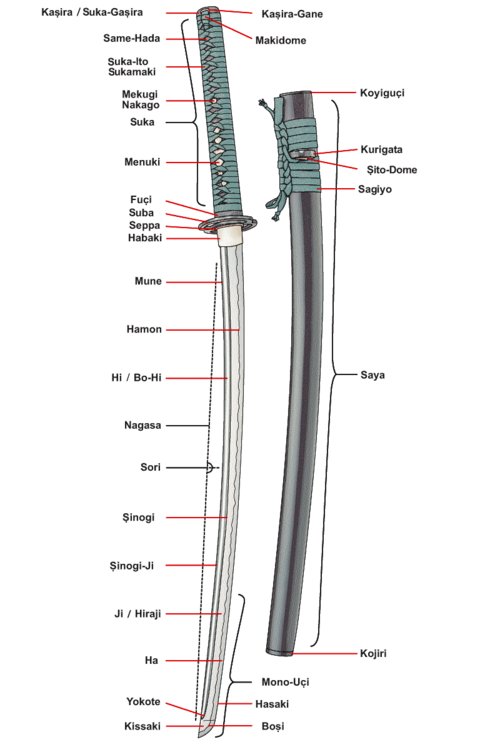
في البداية، صناعة السيوف اليابانية هي عملية حدادة مكثفة طورت في اليابان لتشكيل انصال بالطريقة التقليدية وتضم الكاتانا والواكيزاشي والتانتو والياري والناقيناتا والناقاماكي والتاتشي والأوتشيقاتانا ونوداتشي والأوداتشي والكوداتشي ويا (أسهم، غالبًا ما تستعمل في فن الرماية اليابانية -الكيودو-). ونتناول فيما يلي مزيدًا من التفاصيل.
وعلى صعيد آخر، ليست الواكيزاشي والتانتو محض سيوف قصيرة حيث كانت غالبًا ما تصاغ بلا شُطُب (hira-zukuri) أو أي شكلٍ آخر - والتي تعد نادرة في الكاتانا-
الطرق التقليدية
وفي هذا الصدد، كانت أنصال السيوف اليابانية غالبًا ما تصاغ بهيئات مختلفة وكثافات متباينة ونسب شحذ متفاوتة.
التجميع
ومن جهة أخرى، لصنع سيوف من نوع هونسانماي أو شينوزومي تضاف أنواع من الفولاذ الصلب لطبقة النصل الخارجية بنفس الطريقة، وبرغم أن الشينوزومي والسوشو نوعين نادرين للغاية إلا أنهما أضافا دعمًا خلفيًا.
إضافةً إلى ذلك، وفي نوعي هونسانماي وشينزومي يضاف نوع ثالث من أنواع الفولاذ يسمى الكاواقاني (فولاذ القشرة)، هناك أعداد لا تحصى من طرق جمع الفولاذ والتي غالبًا ما تختلف من حداد لآخر، أحيانًا يطرق فولاذ الحد للوح يثنى لشكل يشابه حرف الـ U مقعر ويدخل فيه فولاذ النواة الطري ثم يصاغان معًا ويطرقان لشكل السيف المعروف وفي نهاية العملية يتحد فولاذ الحد مع فولاذ النواة لكن الاختلاف بين قساوتهم يبقى.
من جانب آخر، عادة ما تُوجد الأنواع ذات التراكيب الأعقد في السيوف العتيقة، مع تكون الفئة الأكبر من السيوف الحديثة من قسم أو اثنين أو ثلاثة على الأكثر.
علاوةً على ذلك، السيوف من نوع الكوبوسي تصنع باستخدام نوعين من الفولاذ وهما الهاقاني فولاذ الحد والشينقاني فولاذ النواة.
ومن جهة أخرى، طريقة أخرى هي جمع القطع المختلفة في كتلة، تطرق معًا ومن ثم يسحب الفولاذ للسيف حتى ينتهي بالفولاذ في مكانه المطلوب، تستعمل هذه الطريقة غالبًا في النماذج المعقدة التي تسمح بالتفادي دون خوف من إتلاف جانب النصل.
ومن ناحية أخرى، الغالبية العظمى من الكاتانا والواكيزاشي المعاصرة هي من نوع مارو (والذي يسمى أحيانًا موكو) وهو الأبسط، فكل السيف مكون من نوع واحد من الفولاذ لكن نظرًا لاستخدام الفولاذ المعاصر فهذا لا يجعل السيف هشًا مثلما كان عليه عبر التاريخ.
من جانب آخر، بالإضافة لطي الفولاذ، السيوف اليابانية عالية الجودة كذلك مكونة من عدة أقسام تضم أنواعًا مختلفة من الفولاذ، تستعمل تقنية التصنيع هذه أنواعًا من الفولاذ في أماكن مختلفة في السيف لإبراز السمات المطلوبة في أماكن شتى من السيف متخطية المستوى الذي تقدمه المعالجة بالحرارة المتغايرة.
تصنيع الفولاذ
وعلى صعيد آخر، عندما يبرد التاتارا يُكسر لإزالة طبقة الحديد والكربون التي تسمى كيرا، وفي نهاية العملية سيمتص التاتارا قرابة 9.1 طن من الساتيتسو و 11 طن من الفحم النباتي تاركًا (مخلفًا قرابة 2.3 طن من الكيرا الذي سيصنع منه أقل من طن من التاماهاقاني.
وفي السياق ذاته، سيقسم الحدادون بحرص الكيرا لقطع ويفصلون الصلب الكربوني المتفاوت، الفولاذ ذو أدنى مستويات الكربون يسمى هوتشو- تيتسو (الحديد اللين) ويستعمل للشينقاني (تترجم للب الفولاذ) لنصل، أما الفولاذ ذو المستويات العالية من الكربون (التاماهاقاني) وحديد الغفل ذو نسبة الكربون الأعلى الذي يدعى نابي-قاني فسيصاغان في طبقات متناوبة باستخدام طرق بالغة التعقيد لتشكيل الفولاذ شديد الصلابة للحدّ، أما الغطاء المعدني الذي يحيطه فيسمى كاواقاني (جلد الفولاذ).
إضافةً إلى ذلك، أكثر عملية مفيدة هي الطي حيث تطرق لتندمج ثم تطوى ثم تدمج مجددًا لما يقارب الستة عشر مرة، يزيل الكي الشوائب ويساعد على موازنة محتويات الكربون فيما تجمع الطبقات المتناوبة القساوة مع صعوبة رفع الشدة، في الوقت الحالي تُصنع شركة نيتّوهو وهيتاتشي للمعادن (Nittoho and Hitachi Metals) التاماهاقاني ثلاث أو أربع مرات في السنة خلال الشتاء في مبنى خشبي ويباع فقط لأساتذة صناعة السيوف ليستعملوها فور ما تصنع.
إضافةً إلى ذلك، تختلف عملية الصهر المستعملة عن الإنتاج الشامل الحديث للفولاذ، فيبنى وعاء طيني بطولٍ يقارب 1.1 متر وارتفاع 3 أمتار ووعرض 1.1 متر، ويعرف هذا الوعاء باسم تاتارا، بعد تجهيز الوعاء الطيني يُسخن حتى يجف.
ومن ناحية أخرى، توقد النار بفحم الصنوبر بعدها ينتظر عامل الصهر حتى تصل النار للحرارة المطلوبة حينها سيوجه إضافة رمل الحديد المعروف بساتيتسو والذي سيكوم كطبقات مع المزيد من الفحم النباتي ورمل الحديد خلال وسبعين ساعة القادمة، وتحتاج هذه العملية أربع أو خمس أشخاص يعملون عليها عملًا متواصلًا.
ومن جهة أخرى، يتطلب بناء التاتارا وإكمال تحويل الحديد لفولاذ قرابة أسبوع، لأن الفحم النباتي لا يمكن أن يرفع حرارة النار حتى تتجاوز نقطة ذوبان الحديد لذا فالفولاذ لا يستطيع أن يذوب بالكامل، ويسمح هذا لكلا المعادن التي تحتوي كمية كربون عالية ومنخفضة بالتشكل والانفصال حالما تبردان.
ومن جهة أخرى، يُعرف الفولاذ المستعمل باسم تاماهاقاني (玉鋼:たまはがね), أو فولاذ الجوهرة (تاما: كرة أو جوهرة، هاقاني: فولاذ)، ويصنع من رمل الحديد وهو مصدر للحديد الخام كما يستعمل أساسًا لصناعة سيوف الساموراي كالكاتانا وبعض الأدوات.
في هذا الإطار، قد تكلف قطعة من الكيرا مئات ألوف من الدولارت فتكون أغلى بعدة مرات من الفولاذ الحديث. dern steels.
التصنيع
في هذا الإطار، تشكيل النصل الياباني عادة ما يأخذ عدة أيام أو أسابيع، وكان يعد فنًا مقدسًا مصحوبًا بمجموعة من طقوس الشينتو الدينية. وبمثل هذه المساعي المعقدة عوضًا عن حرفي واحد اشترك عدة فنانين فكان هناك حداد لتشكيل الشكل الأولي وحداد آخر – متدرب- ليطوي المعدن وملمع مختص ومختص بالحد ذاته، وغالبًا ما كان هناك مختصون لكل من الغمد والمقبض وواقي اليد كذلك.
هندسة – الشكل والمظهر-
وفي هذا الصدد، مع تطور التشوكوتو للسيف الياباني المعروف اليوم، اكتسب انحناءه والأسلوب الياباني متضمنًا المقبض الطويل الذي يجعل السيف مناسبًا لاستخدامه بيدٍ واحدة أو اثنتين.
وعلى صعيد آخر، القبيعة المستوية وواقية السيف التي برزت حول مقبص السيف من كل الجهات، هي ليست واقية سيف ذات حديدة معترضة أو واقية لحدود السيف أو جوانبه إنما واقية غرضها حماية المقبض من كل الاتجاهات.
وفي هذا السياق، تطور واقية السيف اليابانية التسوبا، كان موازيًا لتطور الحدادة اليابانية والمبارزة مع اكتساب الحدادين القدرة على صناعة سيف ذو حد شديد الصلابة.
من جانب آخر، لكن بمرور الوقت صارت السيوف المنحنية مفردة الحد أسلوبًا بارزًا في اليابان حتى أن تو وكين صارتا تستعملان تبادليًا لتشير للسيوف في اليابان وأيضًا بالنسبة لمن ليسوا يابانيين، فمثلًا يستعمل الياباني نيهونتو (تو الياباني أو السيف الياباني ذو الحد المفرد) 日本刀 ليتحدث عن السيوف اليابانية وكذا يكون الأمر بالنسبة لكين حيث يستعمل في مصطلحات مثل كيندو وكينجُتسو، وفي اللغة المعاصرة الرسمية يستعمل كلا الحرفين – الكانجيين- للإشارة لمجموعة سيوف فمثلًا في تسمية متحف السيوف اليابانية 日本美術刀剣博物館.
ومن ناحية أخرى، أدى أسلوب التفادي في المبارزة اليابانية في بعض السيوف العتيقة التي استعملت في المعركة إلى حزوز على الجوانب والخلف
إضافةً إلى ذلك، كانت النسخة الأولية للسيف الياباني هي التشوكوتو 直刀 أو السيف المستقيم مفرد الحد، يوصف هذا التصميم بأنه سيف ياباني بلا انحناءات وبقبضة يصل طولها عادة لبضعة إنشات، مما يجعلها مناسبة للاستخدام بيد واحدة مع واقية سيف بارزة في الأمام (حيث يكون الطرف مدببُا) والجوانب الخلفية فقط وأحيانًا تكون في الجانب الأمامي فحسب، كما يكون هناك قبيعة حلقية أو مكورة، هذا التصميم كان منتشرًا باعتدال في الصين وكوريا خلال الممالك المتحاربة وسلالة هان، ثم تلاشت شهرتها واختفت خلال حكم سلالة تانق، استخرج عدد من هذه السيوف في اليابان من قبور ترجع لعصر كوفون.
في هذا الإطار، خلال العصر البرونزي كانت السيوف التي وجدت في اليابان تشبه التي وجدت في القارة الأسيوية (مثل الصين وكوريا)، وتبنى اليابانيون العرف الصيني في تسمية السيوف مع تقنية صناعة السيوف وتصنيفها إما لمفردة الحد (مستقيمة أو منحنية) تسمى تو 刀 ومزدوجة الحد المستقيمة التي تسمى كين 剣 ، هناك تداخل صغير حيث تكون هناك بعض السيوف المنحنية مزدوجة الطرف مثل تولوارس أو سكيميتارز Tulwars or Scimitars، والتي تسمى تو Tō لأن الانحناء دل على أن الحد الأمامي استعمل كثيرًا.
من جانب آخر، مجموعة سيوف يابانية مختلفة الأنواع من اليسار لليمين: ناقيناتا، تسوروقي/كين، تانتو، أوتشيقاتانا، تاتشي
وعلى صعيد آخر، تطورت المبارزة اليابانية لحماية الطرف ضد القطع والحز والكسر باستخدام الجوانب والخلف للصد متفادين اتصال الأطراف مما نتج عنه الحاجة لحماية المقبض من انزلاق النصل أثناء الصد مكونًا الأساس للتسوبا اليابانية
التشكيل
وفي هذا الصدد، يمكن طرق الفولاذ بالعرض (من الأمام للخلف) أو بالطول (من جهة لأخرى), غالبًا ما تستعمل الطريقتين لتنتج النمط المموج المرغوب وهذه العملية تسمى شيتا-كيتاي وتكرر من ثمانِ لستة عشر مرة، بعد عشرين ثنية (220 , أو ما يقارب المليون طبقة منفردة) يكون الكربون قد انتشر ويصبح الفولاذ شبه متجانس ولا يعود للطي أي فائدة بعدها. اعتمادًا على كمية الكربون تشكل هذه العملية الفولاذ الصلب للطرف (هاقاني) أو الفولاذ الأقل صلابة (كاواقاني) والذي عادةً ما يستعمل للجوانب والخلف.
من جانب آخر، عمومًا كانت السيوف تصنع بتموجات (هادا) مثل تلك التي على قطعة خشب، تسمى التموجات المستقيمة ماسامي-هادا أما التموجات التي تشبه الخشب فتسمى إيتامي، والتموجات التي تشبه عقدة الخشب تسمى موكومي، وتلك ذات المركز المتموج تسمى أياسوقي-هادا وهي غير مشهورة تكاد تكون محصورة على مدرسة قاسّان، الفرق بين الأنواع الثلاثة الأولى هو مثل قطع شجرة محاذيًا تموجاتها عند زاوية معينة ومتعامدة مع اتجاه نموها (موكومي-قاني)، تعطي الزاوية النمط الممتد.
من جانب آخر، في الصناعة التقليدية للسيوف اليابانية يطوى الفولاذ منخفض الكربون عدة مرات على نفسه لتنقيته فينتج منه المعدن اللين الذي سيستعمل في نواة النصل فيما يطرق الفولاذ عالي الكربون وحديد الغفل لطبقات متعاقبة، ويسخن ثم يُشبع بالماء ثم يكسر لقطع حتى يحرر من الخبث.
علاوةً على ذلك، الكيرا التي نتجت في التاتارا تحتوي فولاذًا متفاوتًا في كميات الكربون بدءًا من الحديد المطاوع وحتى حديد الغفل.
وعلى صعيد آخر، نتيجة لفقدان الشوائب وللخبث وشرارات الحديد من الطرق ربما يتقلص الفولاذ لقدر ما يمكن أن يكون عشر وزنه الأصلي عند الانتهاء من تشكيل الفولاذ، واشتهر هذا التطبيق نتيجة لاستخدام المعادن غير النقية، نابعًا من الحرارة المنخفضة في الصهر ذلك الوقت يؤدي الطي لعدة أشياء:
وفي هذا السياق، خلال الثنيات الأخيرة لربما يطرق الفولاذ لبضع صفائح رقيقة تكوم وتلحم بالطرق لسبيكة، ثم توضع حفنة الفولاذ بحذر بين طبقات متلاصقة مع اعتماد الشكل على أي فولاذ سيستعمل.
وفي السياق ذاته، أكثر جزء معروف من عملية التصنيع هو طوي الفولاذ حيث تصنع السيوف بالتسخين المتكرر وطرق وطي المعدن لتقويته وإزالة الشوائب وارتبطت العملية بحدادين يابانيين معينين في الأساطير.
من جهة ثانية، • يوفر طبقات متعاقبة بصلابة متفاوتة خلال تسقية الطبقات ذات الكربون العالي تصل لصلابة أعلى من الطبقات التي تحوي كربون بكمية متوسطة، وعند جمع قساوة الصلب ذو الكربون العالي ومطيلية الصلب منخفض الكربون تتكون المتانة. • يقضي على أي فجوة في المعدن. • يوحد المعدن في الطبقات وتوزع العناصر (مثل الكربون) بتساوٍ خلال كل طبقة وتدعم القوة بتقليل نقاط الضعف المحتملة. • يتخلص من الشوائب ويساعد على التغلب على الجودة السيئة لخام الفولاذ الياباني. • يصنع ما يصل إلى 65.000 طبقة عن طريقة إزالة الكربون "decarburizing" باستمرار من السطح وجلبه لداخل النصل وهذا ما يعطى التموجات في السيوف.
ومن جهة أخرى، عندها يصاغ الفولاذ لصفيحة واحدة وتكوم فوقها قطع حديد الغفل، ثم يلحم بالتطريق حتى يصير سبيكة وتسمى هذه العملية آقي-كيتاي، بعدها تمدد السبيكة وتقص وتطوى ثم تلحم بالطرق مرة أخرى.
وفي السياق ذاته، تستعمل ثلاثة أنواع من الفولاذ في النصل: فولاذ منخفض الكربون يسمى هوتشو-تيتشو ويستعمل لنواة النصل (الشينقاني) وفولاذ مرتفع الكربون (التاماهاقاني) وحديد الغفل الذي أعيد تذويبه (نابي-قاني) وتجمع لتكون الطبقة الخارجية للنصل (الكاواقاني)، وثلث الكيرا فقط هو ما ينتج فولاذًا مناسبًا لصناعة السيف.
ومن جهة أخرى، بين كل تسخين وطي يغطى الفولاذ بخليط من الطين والماء ورماد القش لحمايته من الأكسدة والكربنة. ويوفر هذا الخليط جو اختزال عالٍ حول 1.650 فهرنهايت (900 درجة سيليزية) وتحفز الحرارة والماء من الطين تكوين طبقة Wüstite وهي نوع من أكسيد الحديد يتكون في غياب الأكسجين. وفي هذه البيئة الاختزالية يتفاعل السليكون في الطين مع الـ Wüstite ليكون فاياليت وعند 2.190 فهرنهايت (1.200 سيليزية) يصبح الفاياليت سائلًا وتعمل كمساعد للحام جاذبًا الشوائب بعيدًا عندما يُعصر من بين الطبقات تاركًا سطح بالغ النقاوة، والذي بدوره يسهم في تسهيل عملية اللحام بالطرق.
الزخرفة
من جهة ثانية، ومع غاياته الجمالية فإن علامات البرد هذه توفر سطحًا غير متساوٍ يسهم في تثبيت القبضة الخشبية جيدًا، ويكون الضغط عاملًا كبيرًا في تثبيت المقبض بجوار مسمار الميكوقي الذي يخدم في التثبيت وتأمين المقبض من السقوط.
كذلك، وتسمى شبكة العلامات التي تصُنع باستخدام المبرد قطريًا بكلا الاتجاهين خلال التانق (هيكاقي)، وأما التغطية المتخصصة الكاملة بعلامات المبرد فكانت تسمى كيشو-ياسوري. وإن كان السيف قديمًا جداً فربما يكون مكشوطًا عوضًا عن كونه مبرود وهذه الطريقة تسمى سينسوكي.
في هذا الإطار، أغلب السيوف مزخرفة وإن لم تكن الزخرفة في الجزء الظاهر من النصل، فحينمًا يبرد النصل ويزال الطين عنه تكون التصاميم والنقوش محفورة عليه، وهنا تجرى طريقة من أهم طرق النقش على السيف: علامات المبرد وتنقش على التانق (ناكاقو) أو الجزء حيث يكون مقبض السيف الذي سيغطى بالتسوكا (مقبض السيف) لاحقًا ولا يفترض بالتان أن ينظف، فبتنظيفه قد تنقص قيمة السيف للنصف أو أكثر والهدف هو أن يظهر جودة الفولاذ مع تقدم عمره.
كذلك، هناك عدد مختلف من علامات المبرد التي تستعمل وتضم الأفقية والمائلة ومربعات وتُعرف بإيتشي-مونجي، وكو-سوجيكاي، وسوجيكاي، وأو-سوجيكاي، وكاتي-أقاري، وشينوقوي-كيري-سوجيكاي، وتاكا-نو-ها، وقياكو-تاكا-نو-ها
وفي هذا السياق، بعض العلامات الأخرى الجمالية كـ: التوقيع والإهداء اللذان يكتبان بالكانجي ونقوشٍ تصور آلهةً وتنانين وغيرها وتسمى النقوش هوريمونو. أخدود الدم المزعوم أو الشطب لم يوضع ليسمح بتدفق سلس للدم من الجروح إنما هو ليخفف من وزن السيف محافظًا على الشكل والقوة وتأتي الشطوب في عدة أنواع: شطب عريض (بو-هي) وشطبان مزدوجان (فوتاتسوجي-هي)، وشطبان مزدوجان أحدهما عريض والآخر ضيق (بو-هي ني تسوري-هي)، وشطب قصير (كوشي-هي)، وشطبان مزدوجان قصيران (قومابوشي)، وشطبان مزدوجان طويلين بأطراف متحدة (شوبو-هي)، وشطبان مزدوجان طويلين بفواصل غير منتظمة (كويتشيقاي-هي)، وشطب بأسلوب المطرد (ناقيناتا-هي)
المعالجة الحرارية
في هذا الإطار، وأيضًا تباين الصلابة وطرق تلميع النصل تنتج الهامون 刃紋 (يترجم عادة لخط التطبيع إلا أن الترجمة الأفضل هي نمط القساوة أو الجوهر) الجوهر هو الشكل الظاهر من الياكيبا (القسم المتصلب) ويستعمل للحكم على جودة وجمال السيف النهائي، أنماط الهامون المختلفة تنتج تبعًا لطرق وضع الطين كما يمكن أن تدلل على الأسلوب الذي صُنع به السيف وأحيانًا تكون كتوقيع شخصي للحداد، يمكن أن يرتفع التباين في صلابة الفولاذ حول الهامون مظهرًا الطبقات أو حتى الأجزاء المختلفة من السيف مثل التقاطع بين الطرف المصنوع من فولاذ الحد والجوانب المصنوعة من فولاذ القشرة.
وفي هذا الصدد، عند التسقية يتقلص الطرف غير المغطى -معزول- مما يجعل السيف ينحني لأعلى تجاه الحد إلا أن الطرف لا يتقلص قبل تشكل المارتنسيت لأن بقية السيف يبقى ساخنًا وفي حالة تمدد بفعل الحرارة، ويسهم العزل في الحفاظ على أساس السيف ساخنًا ومرنًا لبضع ثوانٍ لكنه ينحني أكثر من الطرف جاعلًا السيف ينحني بعيدًا عن الحد مما يساعد الحدادين في إقامة انحناءات النصل.
وفي هذا الصدد، يوفر وجود حدٍ واحد عدة امتيازات منها أن بقية السيف يمكن أن يستعمل لتقوية الحد وتدعيمه ويستغل نمط حدادة السيوف اليابانية الإمكانية الكاملة له.
وفي السياق ذاته، إن كانت كثافة الطبقة العازلة على الحد متزنة مع حرارة الماء يمكن إنتاج الصلابة المطلوبة بدون اللجوء للمراجعة، لكن في أغلب الحالات سيصير الحد صلبًا للغاية لذا مراجعة السيف كله بطريقة متساوية لوقت قصير لذا عادة يستوجب تخفيف الصلابة حتى تصير مناسبة، تكون الصلابة المثالية عادة بين HRc58–60 على مقياس روكويل للصلادة، تقام المراجعة بتسخين السيف كله بطريقة متساوية عند حرارة تقارب 400 فهرنهايت (204 درجة مئوية) مما يخفض صلابة المارتنسيت ويحوله لنوع من المارتنسيت المراجعة فيما لا يستجيب البيرليت للمراجعة ولا تتغير صلابته
ومن جهة أخرى، تتفاوت مرونة الفولاذ وقوته للغاية بالمعالجة الحرارية فإن برد الفولاذ بسرعة يصبح مارتنسيت وهو معدن صلب إلا أنه هش، أما إن برد ببطء فإنه يصير بيرليت وهو سهل الانثناء وليس له حد.
علاوةً على ذلك، لزيادة كلٍ من قطع الحد ومرونة محور السيف تستعمل تقنية المعالجة بالحرارة التفاضلية وفي هذه العملية بالذات -والتي تسمى التسقية النوعية أو التصليب النوعي- يطلي السيف بطبقات من الطين قبل تسخينه مضيفًا طبقة رقيقة أو يترك بلا تغطية على حد السيف ضامنًا سرعة التبريد لزيادة صلابة الحد، ويوضع على بقية السيف طبقة أكثف من الطين مما يسمح للسيف بامتصاص الصدمة من غير أن ينكسر، أحيانًا تسمى هذه العملية -خطأ- سقاية المعدن التفاضلية لكنها تختلف تمامًا عن المعالجة الحرارية
وفي هذا السياق، هناك أثار جانبية للعملية أصبحت سمات مميزة للسيوف اليابانية: ا) تسبب انحناءً للسيف 2) تنتج حدودًا واضحة بين الفولاذ اللين والقاسي.
وفي هذا السياق، حينما تنتهي صياغة السيف فإنه لا يسّقى على الطريقة الأوروبية التقليدية (بشكل موحد عبر السيف)
ومن ناحية أخرى، لصنع فارقٍ في الصلابة يُبرد الفولاذ عند نسب متفاوتة بالتحكم بكثافة الطبقة العازلة، وبالتحكم الدقيق لسرعة تسخين وبرودة المناطق المختلفة في النصل تمكن الحدادين اليابانيين من صناعة نصل لين ذو حدٍ صلب.
علم التعدين
إضافةً إلى ذلك، ولم يظهر علم التعدين أو نظرية الكريستال للمعادن إلا بعد قرن على وجه التقريب من اختراع المجهر.
من جهة ثانية، لم يمتلك حدادو السيوف قديمًا علمًا في التعدين ولم يفهموا العلاقة بين الحديد والكربون، كل شيءٍ ببساطة كان قائمًا على مبدأ التجريب والخطأ والتدرب وكذلك التجسس لما كانت تقنية صناعة السيوف في كثيرٍ من الأحيان سرًا محروسًا.
إضافةً إلى ذلك، بحلول القرن السابع عشر كانت طرق التصليب الزخرفية غالبًا ما تستعمل لزيادة جمال النصل بتشكيل الطين، وخلال هذا القرن انتشرت السيوف ذات الهامون المزخرف بالأشجار أو الزهور أو الكبسولات أو أي أشكالٍ أخرى.
من جانب آخر، انتقلت تقنية صناعة السيوف من الصين ومن المرجح أنها عبرت كوريا حتى وصلت لليابان، ويسمى الفولاذ المستعمل في السيوف الصينية بتشي-كانق (الفولاذ المركب) ويشبه الـpattern welding ، كما كانت حوافه تشكل بالطرق حتى يصير جانب منه حديدًا لينًا محاولين تقليد الأسلوب الصيني، ركز الحدادون القدماء أشد التركيز على خصائص الفولاذ المتنوعة وعملوا ليجمعوها حتى ينتجوا تركيبًا داخليًا كليًا مماثلٌ في صلابته وقساوته.
علاوةً على ذلك، خلال القرن التاسع عشر غلب قرن الهامون المزخرف بتقنيات طي زخرفية لصناعة صور كاملة لمناظر طبيعية كانت غالبًا جزرًا أو موج المحيط المتلاطم أو قمم الجبال الضبابية.
ومن ناحية أخرى، لم يلمع التعدين كعلم حتى مطلع القرن العشرين، وكان قبلها طريقة أساسية استعملت لدراسة المعادن، وعلم التعدين هو دراسة الأنماط في المعادن وطبيعة الكسور وتراكيب الكريستال المجهرية.
من جانب آخر، قبيل القرن الرابع عشر لم تُولَ الأنماط اهتمامًا كسمة جمالية في النصل إلا أن الحدادين اليابانيين غالبًا ما افتخروا بفهمهم لهيكل المعادن الكلي.
ومن جهة أخرى، بعد القرن الرابع عشر ألُقي اهتمام أكثر على الأنماط كقيمة جمالية، حيث استعملت تقنيات حدادة للزخرفة مثل طرق طبقات ممتلئة بالخبث أو طرق ثقوب في أماكن معينة ما خدم في تشكيل نمط عين الخشب حينما يصقل السيف.
في هذا الإطار، ومثل كل سياسات التجربة والخطأ فإن كل حداد كان يحاول أن ينتج سيفًا يفوق- في تركيبه الداخلي الشامل- سيوف أسلافهم أو حتى سيوفًا كانوا قد صنعوها من قبل.
وفي السياق ذاته، تمنح المعادن الأصلب القوة، مثل عظام في الفولاذ وفي المقابل تمنح المعادن الألين الليونة مما يتيح للسيف أن ينثني قبل أن ينكسر. وقديمًا كان الحدادون اليابانيون يعرضون عدم التجانسات في الفولاذ خصوصًا في الأجزاء مثل الواقية والقبيعة، صانعين سطحًا خشنًا طبيعيًا بترك الفولاذ يصدأ أو تخميره بحمض فيصبح الهيكل الداخلي جزءًا من جمالية السلاح.
من جانب آخر، في وقتٍ لاحق صار هذا التأثير يقلد بمزج معادن مختلفة مثل النحاس مع الفولاذ مما يكون أنماط موكومي (عين الخشب) ومع هذا فإنه لم يكن ملائمًا للنصل بحد ذاته.
الصقل
في هذا الإطار، وتكاد عملية الصقل تأخذ وقتًا أطول من صناعة السيف نفسه، ويزيد الصقل الجيد جمال السيف فيما يمكن للصقل السيئ أن يفسد أجمل السيوف، بل وإن الصقلة غير المتمرسين قد يفسدون السيف بالإخلال بشكله أو إزالة فولاذ أكثر من اللازم وكلها تدمر قيمة السيف النقدية والتاريخية والفنية والعملية.
إضافةً إلى ذلك، ومستوى الصقل الرفيع في العصر الحديث لم يكن معتادًا قبل القرن السادس عشر حيث كان التركيز على عمله لا على الشكل.
من جانب آخر، حينما ينتهي السيف الأولي يحوله الحداد إلى صاقل (توقيشي) وتكون مهمته تشذيب شكل السيف وتحسين قيمته الجمالية، وتستغرق العملية وقتًا طويلًا قد يصل في حالاتٍ إلى أسابيع.
كذلك، وقد كان الصاقلون الأوائل يستعملون ثلاثة أنواع من الحجر، فيما يستعمل الصاقلون في العصر الحديث سبعة أنواع.
التعدين
فولاذ القشرة يحوي كربونًا أقل غالبًا ما يكون في حدود 0,5%.
في هذا الإطار، أغلب الصلب متوسط الكربون والحديد المطاوع والفولاذ الذي أعيد تذويبه تباع لصناعة أغراض أخرى مثل الأدوات والسكاكين، وتستعمل أفضل قطع الفولاذ عالي الكربون والفولاذ منخفض الكربون وحديد الغفل لصناعة السيوف.
من جهة ثانية، غالبًا ما سيظهر النمط خلال عملية التلميع باستخدام طرق قريبة من الصقل من غير تلميعه تمامًا، وبالرغم من أن التفاعلات الكيميائية يمكن أن تستعمل في النقش لحد معين.
وفي هذا السياق، فولاذ الحد بذاته ينتهي بتركيب يتفاوت من يتوكيد إلى أقل يوتكيد (يحوي كربون أقل من المركب اليوتيكيدي) مما يمنح صلابة مناسبة من غير التضحية بالليونة.
ومن ناحية أخرى، تبعًا لسميث فإن الطبقات المختلفة من الفولاذ تتضح خلال التلميع لأحد السببين أو لكلاهما: 1)إما أن الطبقات تختلف في محتوى الكربون أو 2) اختلاف محتويات الخبث
وفي هذا الصدد، تزول خلال عملية الطي أغلب الشوائب من الفولاذ ويتحسن الفولاذ باطراد خلال الطرق وعند نهاية العملية يكون الفولاذ الناتج من أنقى سبائك فولاذ العالم القديم ويرجع هذا للتسخين المستمر. يميل الفولاذ لفقدان الكربون، فكمية لا بأس بها من الكربون تستخرج من الفولاذ على هيئة ثاني أوكسيد الكربون أو يعاد توزيعها بتساوٍ خلال الانتشار مخلفة سبائك شبه يوتكدية (تحوي 0.77% إلى 0.8% من الكربون).
ومن ناحية أخرى، التاماقاهاني كمادة خام معدن غير نقي البتة تشكل في فرن الحديد الخالص وتنتج عنها حديد إسفنجي، مزيج غير متجانس من الحديد المطاوع والفولاذ وحديد الغفل، يحتوي حديد الغفل على أكثر من 2% من الكربون. فيما يحتوي الفولاذ عالي الكربون على 1% إلى 1.5% من الكربون في حين يحوي الصلب منخفض الكربون على ما يقارب 0.2%، يسمى الفولاذ الذي يحوي نسبة كربون تقع بين الصلب عالي الكربون والصلب منخفض الكربون بـ بو-كيرا وغالبًا ما يعاد تذويبه مع حديد الغفل لصنع ساقا-هاقاني والذي يحوي على ما يقارب 0,7% من الكربون.
علاوةً على ذلك، كان الفولاذ قديمًا يأتي من أي مصدرٍ متوفر لندرته آنذاك، فكان غالبًا ما يعاد تدوير الأدوات المكسورة والمسامير وأواني الطبخ حتى أن الفولاذ المنهوب من الأعداء في القتالات كان قيمًا لاستخدامه في صنع السيوف.
من جهة ثانية، تمتلئ مختلف المعادن بالخبث والفسفور وغيرها من الشوائب وكانت تزال تقليديًا بتحطيمها بمطرقة صغيرة تسقط من ارتفاع معين ثم تفحص الشظايا بعملية مقاربة لاختبار تشاربي للصدمات الحديث، طبيعة الشظايا تختلف باختلاف أنواع الفولاذ، فالصلب مرتفع الكربون بالتحديد يحتوي بيرليت مما يعطي خاصية البريق اللؤلؤي للكريستالات.
وفي هذا السياق، يبقى فولاذ النواة نقيًا ويكون تفاعله مع المعالجة الحرارية ضئيلًا. درس سيريل ستانلي سميث -وهو بروفيسور تاريخ التعدين في معهد ماساتشوستس للتقنية- أربعة سيوف مختلفة كلٌ
ومن ناحية أخرى، لكن في حالة كانت الأنماط بسبب اختلافٍ في محتويات الكربون فأنه سيكون هناك إشارات بالقرب من الهامون لأن الفولاذ ذو الصلابة الأكثر سيصير مارتنسيت بعد الهامون فيما ستتحول الطبقات المجاورة لبيرليت، مما يخلف نمط نيوي فاتحًا وواضح ويظهر كخطوط فاتحة تتبع الطبقات بمسافة قصيرة بعيدًا عن الهامون ونحو الهيرا مانحة الهامون مظهرًا مضببًا.
وفي هذا السياق، تظهر الاختلافات في الصلابة في الخدوش الميكروسكوبية على السطح وكلما كان المعدن أقسى كان الخدش سطحيًا لذا تنشر الضوء المنعكس، فيما المعدن الألين تكون خدوشه أطول وأعمق فتظهر إما لامعة أو مظلمة اعتمادًا على زاوية الرؤية.
إضافةً إلى ذلك، في سنة 1993 درس جيرزي بياسكوسكي الكاتانا من نوع كوبوسي بقطع السيف لنصفين وأخذ صورة مقطع عرضي، كشفت الدراسة أن محتويات الكربون على السطح تراوحت من 0,6% إلى 0.8% فيما كان هنا 0.2% في النواة.
إضافةً إلى ذلك، حينما يكون سبب اختلاف الطبقات هو الخبث لن توجد تأثيرات ظاهرة قرب الهامون، حيث يلتقي الياكيبا بالهيرا وكذلك لن تكون هناك فروق واضحة في صلابة الطبقات. سيظهر اختلاف طبقات الخبث كطبقات منقرة خلاف الطبقات القريبة، في أحد أولى دراسات علم التعدين اقترح البروفيسور كونيئيتشي تاورا أن الطبقات كثيفة الخبث لربما أضيفت لأسباب عملية وكذلك للزينة مع أن الخبث يضعف المعدن، ولربما أضيفت الطبقات ذات الخبث الكثيف لتدمج التموجات والترطيب سامحة باستخدام أسهل بلا خسارة كبيرة في القوة.
صناعة السيوف الحديثة
إضافةً إلى ذلك، وقد يتراوح ثمن النسخ الأفضل من 200 دولار وحتى 100 دولار (ومع هذا قد يصل ثمن البعض لأعلى من 2000 دولار لأجل سيوف جيدة التصنيع بفولاذ مطوية على الطريقة التقليدية غالبًا وبصقل جيد)، أما السيوف عالية الجودة أو تلك المصنوعة بالطلب يمكن أن يكون سعرها ما بين 15.000 دولار و50.000 دولار وهذه سيوف صنعت للقطع وتكون غالبًا معالجة حراريًا ومصنوعة من فولاذ كربوني متباين الصلابة أو مسقى بطريقة مشابهة للسيوف التقليدية وسيظهر الهامون عليها إلا أن الهادا (التموجات) لن تظهر بما أنها لا تُصنع بطي الفولاذ غالبًا.
وفي السياق ذاته، صانعوا السيوف في اليابان مرخصون، ولنيل الترخيص يتطلب الأمر زمنًا من التلمذة، وهناك بضع حدادين خارج اليابان يستعملون تقنياتٍ تقليدية أو أغلبها تقليدية، وبين حينٍ وآخر تقام دورات قصيرة تعلم صناعة السيوف اليابانية.
علاوةً على ذلك، بعض صانعي السيوف المعاصرين صنعوا سيوفًا مقلدة مستعملين طرقًا تقليدية، منهم حداد ياباني بدأ بتصنيع السيوف في تايلند مستعملًا الطرق التقليدية. وكذلك عدة مصنعون أمريكيين وصينيين، إلا أن هذه السيوف ستظل مختلفة دائمًا عن السيوف اليابانية المصنوعة في اليابان، كما أنه من غير القانوني تصدير فولاذ التاماقاهاني بدون أن يصاغ منتج ذو قيمة أولًا، رغم هذا جعل بعض المصنعين من السيوف المتباينة والمسقاة المطوية على الطريقة التقليدية متوفرة بثمنٍ منخفضٍ نسبيًا (غالبًا من ألفٍ إلى ثلاثة ألاف دولار) وتقدر السيوف المسقاة المتباينة غير المطوية بمئات الدولارات.
وفي هذا الصدد، يفضل بعض ممارسي الفنون القتالية السيوف الحديثة بغض النظر عن نوعه أو إن صنع في اليابان على أيدي حرفيين يابانيين، لأن الكثير منها تمنح عرضًا للفنون القتالية بتصميم سيوفٍ بالغة الخفة يمكن لها المناورة بسرعة أكثر ولمدة أطول، أو بتصميم سيوفٍ لقطع لهدف التدريب خصيصًا بأنصالٍ أنحل وحدٍ مسطح كشفرة حلاقة.
من جانب آخر، وكان كيث أوستن (اسمه الفني نوبويوشي أو نوبوهيرا) هو صانع السيوف اليابانية الوحيد المرخص خارج اليابان، توفي في 1997.
علاوةً على ذلك، تستعمل في النسخ مجموعة واسعة من الفولاذ تتراوح من الفولاذ الكربوني مثل: 1020 و 1040 و1060 و1070 و1095 و5160 وكذلك ستانلس ستيل مثل: 400 و420 و440، وحتى فولاذ متخصص فاخر مثل: L6 و D2.
وفي السياق ذاته، تتوفر الكثير من نسخ الكاتانا والواكيزاشي منخفضة الجودة وتتراوح أسعارها مابين 10 دولارات إلى ما يقارب 200 دولار، وهذه السيوف الرخيصة يابانية الشكل فحسب إذ أنها تصنع بالآلات وتشحذ بها وتصلب لأدنى حد أو تعالج حراريًا، ويكون نمط الهامون (إن وجد) مصنوعًا بالخدش أو النقش أو أي طريقة أخرى تصنع علامات على السطح من غير اختلافٍ في الصلابة أو أثر في الحد، وأما المعدن المستعمل فيكون غالبًا من أرخص الفولاذ المقاوم للصدأ (ستانلس ستيل) ويكون أصلب وأهش من الكاتانا الحقيقي وغالبًا ما تكون تصاميم هذه السيوف مبهرة لأنها تكون للعرض فحسب.
ومن ناحية أخرى، أغلب السيوف الرخيصة تصنع من ستانلس ستيل رخيص مثل 440A (يسمى كذلك 440) بصلابة روكويل عادية بين 56 و60. والستانلس ستيل يكون أصلب من الجهة الخلفية للكاتانا متباينة الصلابة (HR50)، ولهذا يكون أكثر قابلية للكسر خصوصًا وإن استعمل لصناعة السيوف الطويلة، كما أنه يكون ألين بكثير في الحد (تكون صلابة حد الكاتانا التقليدي أكثر من HR60)، بالإضافة لأن السيوف الرخيصة تكون مصممة لتعلق على الحائط أو حامل سيوف لتكون زينة كما تحتوي تانق «ذيل الفأر» ويكون عادة معدنًا لولبيًا نحيلًا يطرق على السيف عند منطقة المقبض، ونقاط الضعف الرئيسة هذه غالبًا ما تنكسر عند اللحم مسببةً سيفًا خطيرًا للغاية ولا يعتمد عليه.
وفي هذا السياق، ما تزال السيوف التقليدية تصنع في اليابان وفي بضع أماكن أخرى ويطلق عليها شينساكوتو أو شينكين (السيف الحقيقي) ويمكن أن تكون باهظة الثمن، ولا تعتبر نسخة طبق الأصل بما أنها مصنوعة بتقنيات وبمواد تقليدية.
Pattern welding
في هذا الإطار، Maraging steel for fencing blades - highly breakage resistant, very good for pointed weapons, not good for edged
صانعي سيوفٍ بارزين
- أكيتسوقو أماتا (1927-1349)
- هيكوشيرو ساداموني (1298-1349)
- كانينوبو (القرن السابع عشر)
- كينزو كوتاني (1909-2003)
- ماساموني (1264-1343)
- موراماسا (القرن السادس عشر)
- ناقاسوني كوتيتيسو (1597-1678)
- أوكوبو كازوهيرا (ولد 1943)
- شينتوقو كونيميتسو (القرن الثالث عشر)
- ماساميني سوميتاني (1921-1998)
وفي السياق ذاته، أماكوني حداد أسطوري يفترض أن يكون هو من صنع أول سيف طويل مفرد الحد مع انحناءاتٍ على طول الحد في مقاطعة ياماتو قرابة 700 بعد الميلاد
الغمد والمقبض
إضافةً إلى ذلك، من الأنواع الأخرى للكوشيراي : كيو-قونتو وشين-قونتو وكاي-قونتو وهي أنواع عسكرية استعملت في القرن العشرين.
إضافةً إلى ذلك، بعدما ينتهى السيف يسلم إلى الساياشي (حرفيًا تعني صانع الغمد إلا أنها تطلق على صانعي كماليات السيف عمومًا) وتختلف طبيعة مقبض وغمد السيف تبعًا للعصر، لكن الفكرة الأصلية ثابتة ويكون الاختلاف في المكونات التي استعملت في أساليب الربط.
علاوةً على ذلك، وليس الغمد مهمةً سهلة، فهناك نوعان شهيران من الأغماد كل منهما يحتاج عملًا دقيقًا لصناعته، الأول هو الشيراسايا ويصنع أساسًا من الخشب ويعد غمدًا للراحة ويستعمل في التخزين ، أما الغمد الآخر فهو أكثر زخرفة ولائق بالمعركة أكثر ويدعى غالبًا جينداتشي-زوكوري إن كان مفصولًا عن الأوبي -الحزام- بأربطة على أسلوب تاتشي، وإن دُفع خلال الأوبي بأسلوب الكاتانا فيسمى بوكي-زوكوري.
إضافةً إلى ذلك، وتلقت الأجزاء الأخرى من الكوشيراي (المقبض والغمد) اهتمامًا فنيًا مماثلًا، ويشمل الكوشيراي أجزاءً مثل: المينوكي (زخرفة على التسوكا غالبًا ما تهدف لإخفاء الميكوقي) والهاباكي (قطعة تحيط بالنصل أسفل الواقية تمنع السيف من الانزلاق عن الغمد)، والفوتشي (القطعة التي تفصل بين وقية السيف والمقبض) والكاشيرا (القطعة أسفل المقبض) والكوزوكا (مقبض السكين) والكوقاي (دبوس شعر يوضع في الغمد عند الواقية كان يستعمله الساموراي لتثبيت شعرهم) وورنيش الغمد -السايا- والتسوكا-إيتو (أربطة من قماش تربط على التسوكا -المقبض- تسمى كذلك إيماكي).
ومن ناحية أخرى، يسمى الجزء البارز من المقبض والذي يكون من خشب أو معدن بالتسوكا -ويمكن كذلك تسمية المقبض بأكمله تسوكا- وتكون واقية السيف أو التسوبا في السيوف اليابانية -باستثناء بعض السيوف من القرن العشرين حيث قلدت سيوف البحرية الغربية- صغيرة ودائرية ومصنوعة من المعدن ومزخرفة للغاية.
إضافةً إلى ذلك، في اليابانية يطلق على الغمد الكاتانا اسم سايا وواقية السيف – التي غالبًا ما تصمم بشكلٍ معقد كقطعة فنية مفردة خصوصًا في السنوات الأخيرة من عصر إيدو – يسمى تسوبا.
في هذا الإطار، وأسفل المقبض عند القاعدة هناك الكاشيرا، وأسفل اللفات المعقودة توجد زخرفات وهي المينوكي وأما الميكوقي فهو وتد من البامبو يدس خلال التسوكا وعبر التانق ويدق خلال ما يسمى بحفرة الوتد (ميكوقي-آنا)، وهذا يثبت النصل بإحكام في المقبض، ولتثبيت السيف تضاف له حلقة تسمى الهاباكي وتمتد إنشًا بعد واقية السيف لتمنع السيف من الاهتزاز.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟