لحام احتكاكي حركي
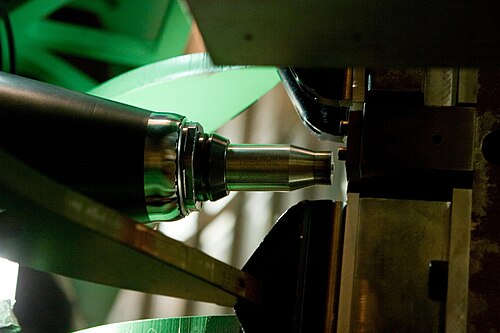
بدايةً، اللحام الاحتكاكي الحركي (إف إس دبليو) أو اللحام الاصطكاكي: عملية ربط في الحالة الصلبة تستعمل أداة لا تُستهلك لضم مشغولتين متقابلتين دون صهر مادة المشغولة. تتولد الحرارة بالاحتكاك بين الأداة الدوارة ومادة المشغولة، ما ينتج منطقة طرية قرب أداة اللحام الاحتكاكي الحركي. مع انتقال الأداة على امتداد خط الوصل، تمزج ميكانيكيًّا قطعتي المعدن، وتشكل المعدن الساخن المطرّى بالضغط الميكانيكي المطبق بواسطة الأداة، بشكل مشابه لضم الصلصال أو العجين. استُخدمت العملية بشكل أساسي على الألمنيوم المبثوق وخاصةً في الهياكل التي تحتاج قوى لحام كبيرة جدًّا. يستطيع اللحام الاحتكاكي الحركي ربط خلائط الألمنيوم، وخلائط النحاس، وخلائط التيتانيوم، والفولاذ منخفض الكربون، والفولاذ المقاوم للصدأ، وخلائط المغنيسيوم. وصار يُستعمل حديثًا بنجاح في لحام البوليمرات. كذلك، تحقق حديثًا ربط المعادن غير المتشابهة كالألمنيوم مع خلائط المغنيزيوم بواسطة اللحام الاحتكاكي الحركي. يمكن إيجاد تطبيقات اللحام الاحتكاكي الحركي في بناء السفن الحديثة، والقطارات، وفي مجال الطيران. ونتناول فيما يلي مزيدًا من التفاصيل.
علاوةً على ذلك، اختُرع وأُثبت تجريبيًّا في معهد اللحام (تي دبليو آي) في المملكة المتحدة في ديسمبر عام 1991. امتلك معهد اللحام براءات اختراع العملية، التي كانت أولاها أكثر تفصيلًا في الشرح.
المزايا والحدود
ومن ناحية أخرى، لكن، يترافق اللحام الاحتكاكي الحركي مع عدد من العيوب الفريدة إذا لم يتم بشكل صحيح. تؤدي درجات الحرارة غير الكافية عند اللحام، بسبب سرعات الدوران أو زيادة سرعة الانتقال الخطي -مثلًا- إلى عدم قابلية مادة الوصلة اللحامية للتكيف مع التشوه المكثف أثناء اللحام. يمكن أن يؤدي ذلك إلى عيوب بأشكال أخدودية طويلة تسري على امتداد الوصلة اللحامية، وهي من الممكن أن تحدث على السطح الخارجي أو تحت السطح. يمكن أن تحد درجات الحرارة المنخفضة كذلك من عملية الطرق المعدني التي تقوم بها الأداة؛ فتقلل استمرارية الرابطة بين المادة على كل جانب من جوانب الوصلة اللحامية. أدى التلامس الخفيف للمادة على الجانبين إلى ظهور مصطلح «رابطة القبلة». هذا العيب مقلق بشكل خاص؛ لأنه صعب الملاحظة باستخدام الطرق غير الهادمة كأشعة إكس أو الفحص بواسطة الأمواج فوق الصوتية. إذا لم يكن رأس الأداة طويلًا بما يكفي أو إذا ظهرت الأداة من فوق الصفيحة، فقد لا يحدث أي اضطراب على الواجهة في أسفل الوصلة اللحامية ولا يحدث لها تشكيل معدني من قبل الأداة، ما يؤدي إلى عيب يدعى عدم الاختراق. وهذا يعني بشكل أساسي، يمكن أن يشكل وجودُ ثلم في المادة -في ما بعد- مصدرًا محتملًا للشقوق الناتجة عن التعب.
انظر كذلك
من جهة ثانية، عدم وجود مستهلكات، رأس ملولب خارجيًّا مصنوع من فولاذ الأدوات التقليدي، مثلًا فولاذ مقسى إتش 13، يمكنه لحام أكثر من كيلومتر (0.62 ميل) من الألمنيوم، دون الحاجة إلى مادة ملء ولا غلاف غازي للألمنيوم.
خواص ميكانيكية جيدة دون عمليات تالية للحام.
في هذا الإطار، تحسن في شروط السلامة لعدم وجود أبخرة سامة أو تناثر مواد منصهرة.
ومن جهة أخرى، أقل مرونة من العمليات اليدوية وعمليات اللحام بالقوس (صعوبات عند تغير السماكات والوصلات غير المستقيمة).
ومن جهة أخرى، تؤدي طبيعة الحالة الصلبة للحام الاحتكاكي الحركي إلى مزايا عديدة عن طرق اللحام بالصهر، إذ تتفادى هذه الطريقة مشاكل التبريد من الحالة السائلة. لا تنشأ مشاكل كظاهرة المسامية وإعادة توزيع المحاليل والتصدع الناتج عن التصلب والتصدع الناتج عن الإسالة في اللحام الاحتكاكي الحركي. عمومًا، وُجد أن اللحام الاحتكاكي الحركي ينتج عيوبًا بتراكيز قليلة، وهو شديد القابلية لتغير البارامترات والمواد.
- يمكن أتمتتها بسهولة على آلات التفريز البسيطة، كلفة تأسيسية أقل وتدريب خاص أقل.
- يمكن أن تعمل في كل الوضعيات (أفقية، عمودية، ...إلخ) إذ لا توجد بركة لحام.
- يمكن أن تستعمل مواد أرق مع الحصول على نفس قوة الوصلة.
- أثر بيئي منخفض.
- منافع عامة تخص الأداء والكلفة بسبب الانتقال من الصهر إلى الاحتكاك.
- لكن، هناك بعض المساوئ كذلك للعملية:
- ترك ثقب خروج عند سحب الأداة.
- تتطلب العملية قوى ضغط كبيرة مع ملزمة قوية ضرورية لإبقاء الصفائح على تلاصق.
وفي السياق ذاته، غالبًا ما تكون معدلات التغذية أبطأ من بعض تقنيات اللحام بالانصهار، مع أن ذلك يمكن أن تعوضه الحاجة إلى أشواط لحام أقل.
لحام احتكاكي
ومن جهة أخرى، يمكن تعريف عدد من المحاسن المحتملة للحام الاحتكاكي الحركي التي تجعله متفوقًا على عمليات لحام الصهر التقليدية:
خواص البنية الصغرية
من جهة ثانية، تحدث المنطقة المتأثرة ترموميكانيكيًّا على أي من جانبي منطقة التحريك. في هذه المنطقة يكون كل من الانفعال ودرجة الحرارة أقل؛ لذا يكون أثر اللحام على البنية الصغرية أقل. على عكس منطقة التحريك، من الممكن ملاحظة أن البنية الصغرية هي نفسها للمادة الأم، غير أنها مشوهة بشكل ملحوظ ومُدارة. مع أن مصطلح المنطقة المتأثرة ترموميكانيكيًّا يشير عمليًّا إلى المنطقة المشوهة بأكملها، فإنه يستعمل غالبًا لوصف المنطقة خارج منطقتي التحريك وذراع التدفق.
ومن ناحية أخرى، تقع منطقة ذراع التدفق على السطح العلوي للحام، وتتألف من المادة المزاحة بواسطة الكتف من الجانب المتأخر من الوصلة اللحامية، حول خلف الأداة، إلى الجانب المتقدم.
علاوةً على ذلك، المنطقة المتأثرة حراريًّا شائعة في كل عمليات اللحام. وكما يشير الاسم، تخضع هذه المنطقة لدورة حرارية لكنها لا تتشوه أثناء اللحام. درجات الحرارة أقل منها في المنطقة المتأثرة ترموميكانيكيًّا لكن يمكن أن يكون لها أثر فعال إذا كانت البنية الصغرية غير مستقرة حراريًّا. في الواقع، في خلائط الألمنيوم المقساة جزيئيًّا تملك هذه المنطقة عادةً أسوأ الخواص الميكانيكية.
علاوةً على ذلك، منطقة التحريك (تعرف كذلك باسم منطقة إعادة التبلور الديناميكي): هي منطقة من المادة المشوهة بشدة، توافق إلى حد ما موقع رأس الأداة أثناء اللحام. تكون الحبيبات في منطقة التحريك متساوية الأبعاد على وجه التقريب في كل الاتجاهات، وغالبًا ما تكون أصغر بمرتبة عددية من حبيبات في المادة الأم. من خصائص منطقة التحريك الفريدة شيوع وجود عدة حلقات متحدة المركز. وهو ما يسمى أحيانًا بنية «حلقات البصل». لم يُعرف بدقة أصل هذه الحلقات. مع أن هناك من اقترح تغيرات كثافة عدد الجزيئات، وحجم الحبيبة، والبنية السطحية (الملمس) باعتبارها أسبابًا محتملة.
وعلى صعيد آخر، بسبب طبيعة الحالة الصلبة في عملية اللحام الاحتكاكي الحركي، إلى جانب شكل الأداة غير المعتاد ونظام السرعة غير المتناظر، تنتج بنية صغرية شديدة التميز. يمكن تفصيل البنية الصغرية بتقسيمها إلى المناطق التالية:
مبدأ العمل
من جهة ثانية، تغذى أداة أسطوانية دوارة ذات مسبر مشطوف على وصلة تناكبية بين مشغولتين متلاصقتين، حتى يلامس «الكتف» -الذي يملك قطرًا أكبر من رأس المسبر- سطح المشغولتين. يكون المسبر أقصر بقليل من عمق اللحام المطلوب، عند ركوب كتف الأداة على سطح المشغولة. بعد فترة توقف قصيرة، تُحرك الأداة إلى الأمام على امتداد خط الوصل وفق سرعة اللحام المحددة مسبقًا.
ومن ناحية أخرى، تؤدي عملية انتقال الأداء هذه على خط اللحام في محور أنبوبي من المعدن الملدن إلى تشوه كبير في الحالة الصلبة يتضمن إعادة تبلور ديناميكية لمادة الأساس.
في هذا الإطار، تتولد حرارة الاحتكاك بين الأداة المقاومة للاهتراء والمشغولتين. تسبب هذه الحرارة -إلى جانب الحرارة المتولدة من عملية المزج الميكانيكي والحرارة الكظيمة (الأديباتية) ضمن المادة- تطرية المواد المصطكة دون انصهار. بتحرك الأداة إلى الأمام، يجبر الشكل الجانبي الخاص للمسبر المادة المتلدنة على الانتقال من الوجه القائد إلى الخلف، حيث تساعد القوى الكبيرة في تعزيز منطقة اللحام المشكلة.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟