نترجة المعادن
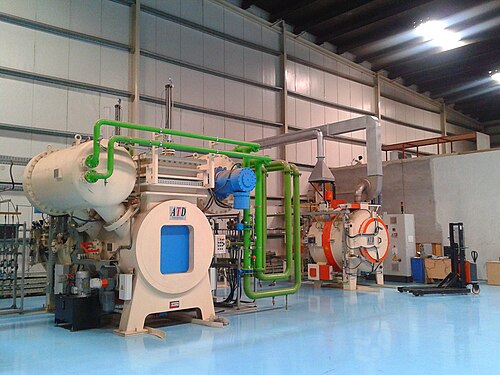
بدايةً، النتـــردة المهندس سيبان خليل يشبه هذه المعاملة معاملة الكربنة، من حيث نفاذ وانتشار ذرات النيتروجين، كما هي الحال مع ذرات الكربون، إلى سطح الفولاذ المسخن في جو مشبع بهذه الذرات . وفي حين أن الإصلاد الناتج في الكربنة يعتمد على تكوين السمنتايت الصلد، فإن الأصلاد الناتج من معاملة النتردة يعتمد على تكوين النتريدات الصلدة . وفيما يلي تفاصيل أوسع عن ذلك.
من جانب آخر، تعامل المعدات المراد نتردتها عادة ( قبل النتردة ) ببعض المعاملات الحرارية لإنجازها وإعدادها للاستعمال، وتكون هذه المعاملات بالتسلسل التالــى:
التشغيل النهائي ثم النتردة في درجة (490 – 520 °م) .
علاوةً على ذلك، الإخماد في الزيت من درجة (850 - 930°م) ثم المراجعة في (550-700 °م) استناداً إلى التركيب الكيماوى للفولاذ والخواص المراد تحقيقها.
لا تحتاج لعملية (طش) للحصول على تقسية نهائية
في هذا الإطار، ونظراً لأن الألمنيوم وإلى حد ما كذلك الكروم والفناديوم والمولبدنوم، يمتاز بميله الشديد إلى الاتحاد مع النتروجين، لذا فإنه يمنع انتشاره إلى أعماق كبيرة ويكون نتريدات صلدة جداً قرب السطح مباشرة منتجة بذلك طبقة منتردة صلدة للغاية ولكنها رقيقة ولا يتجاوز سمكها (1.0 ملم) .
في هذا الإطار، ويساعد الكروم كذلك في زيادة صلادة السطح نتيجة تكوينه نتريدات الكروم . ونظراً لأن هذه الأخيرة تتكون في أعماق أكبر من نتريدات الألمنيوم، لذا فإنها تساعد في تفادى الانتقال المفاجئ وغير المتدرج من سطح صلد جداً إلى مركز لين، مما قد يؤدى إلى تقشير السطح . أما المولبدنوم فإنه إضافة إلى إصلاده للسطح فإنه يساعد في الحصول على مركز ذو متانة عالية .
وفي هذا السياق، بالإمكان إصلاد سطح أنواع متعددة من الفولاذ بواسطة النتردة، إلا أن الصلادة العالية في السطح تنتج فقط لدى النتردة أنواع من الفولاذ تحوى عناصر سبك مثل الألمنيوم والكروم والمولبدنوم أو الفناديوم، وهي جميعاً عناصر تستطيع تكوين نتريدات صلدة ومستقرة لدى ملامستها لذرات النتروجين على سطح الفولاذ . الشكل رقم (29) يبيـن بـأن الحديد يستطيـع إذابـة حوالـى (%0.1) مـن النتـروجـيـن فـى درجـة (590 °م) وأنه فوق هذه النسبة يكون نتريدات الحديد الصلدة (Fe4N) والمؤشرة على المخطط بالرمز (v) .
وعلى صعيد آخر، توضع المعدات المراد نتردتها في أفران محكمة الإغـلاق في درجـة (500 °م) ولفـترات زمنيـة تتـراوح بيـن (10 – 100 ساع ) استناداً إلى السمك المراد تحقيقه، ثم يمرر غاز الأمونيا داخل الفرن . يتحلل جزء من هذا الغاز كما يلــى : 3H + N ← NH3
علاوةً على ذلك، لا تحتاج درجات حرارة عالية مثل الكربنة ولهذين السببين فإن النتردة لا تسبب انهيار أو شرخ أو تغير في خصائص المعدن . وبسبب انخفاض درجة الحرارة فإن النتردة لا تفقد قلب الشغلة خاصية الصلادة (Toughness)
وفي هذا الصدد، التشغيل الأولى الذي يعقبه التخمير في درجة (500°م) لمدة خمسة ساعات لغرض إزالة الجهود الناتجة من التشكيل على البارد.
وفي هذا السياق، التشغيل النهائي ثم النتردة في درجة (490 - 520°م) . تطلى الأجزاء من المعدات التي لا يراد نتردتها بطبقة من مسحوق الطباشير النقى الأبيض وسليكات الصوديوم . ويستعمل الجزء الجارى نتردته في أفران إلى درجة حرارة بين 900- 1000 ºف . ويحتفظ به داخل الفرن فترة زمنية تتراوح بين 10-72 ساعة، ولتكوين سطح مقسي بسمك 0.012 – 0.018 بوصة فإنه يلزم فترة زمنية من 35- 72 ساعة في الفرن . يستعمل في هذه العملية النتروجين الموجود بغاز الأمونيا كعامل تقسية يحيط غاز الا مونيا داخل الفرن بالشغلة الجارى نتردتها، فيتحد النيتروجين بالصُلب ليكون طبقة سطحية غاية في الصلابة سمكها يتراوح بين 0.005 – 0.02 بوصة . وتختلف النتردة عن الكربنة في أنها :
من جهة ثانية، وتجسد هذه الحقيقة اختلافاً جذرياً بين معاملتى الكربنة والنتردة، ففى حين أن الكربنة لا تجرى إلا أذل كان الفولاذ في طور الاوستنايت، يمكن أن تجرى والفولاذ في طور الفرايت، أي في قرابة (500 °م) ، كما يتضح من الشكل نفسه ونظراً لإمكانية إجراء النتردة في هذه الدرجات المنخفضة، لذا فإنها تعتبر من العمليات النهائية، أي التي تجرى على الفولاذ كمرحلة نهائية وبعد إنجاز كافة العمليات الأخرى .
في هذا الإطار، إن نتردة الفولاذ الكربونى الصرف تنتج صلادة معتدلة نسبياً ولا تتجاوز (400) صلادة فيركز ويعود ذلك إلى أن ذرات النتروچين تنتشر بسرعة متغلغلة إلى أعماق كبيرة داخل الفولاذ، بحيث أن الصلادة على السطح تكون منخفضة .
ومن ناحية أخرى، يمتص الفولاذ جزءاً من ذرات النتروجين المتحررة مكوناً النتريدات مع الحديد والعناصر الأخرى المذكورة أعلاه إن وجدت .
مـزايـا النتـردة
مقاومة جيدة ضد فشل الكلال .
ومن ناحية أخرى، تمتاز المعاملة بالنظافة وانعدام المواد السامة والمضرة بالصحة فيما إذا ما قورنت مع معاملة السيندة .
وفي هذا السياق، بالإمكان تحقيق صلادة سطحية عالية جداً وتبلغ نحو (1150) صلادة فيركز وخاصة في الفولاذ الحاوى على الألمنيوم .
وعلى صعيد آخر، تحتفظ المعدات المنتردة بصلادتها لغاية (500°م) في حين أن صلادة المعدات المركبنة تنخفض عند قرابة (200°م) .
وفي هذا الصدد، نظراً لانعدام الحاجة إلى الإخماد السريع بعد النتردة فلا تتعرض المعدات عادة إلى التشقق أو التشوه، ويمكن إنجاز عمليات التشغيل قبل المعاملة .
تعتبر المعاملة اقتصادية لدى استعمال لعدد كبير من المعدات .
من جهة ثانية، تمتاز المعدات المنتردة بمقاومة جيدة ضد التأكل وخاصة لدى عدم صقلها .
مساوئ النتــردة
ومن ناحية أخرى، تكون التكاليف الأولية لأجهزة النتردة عالية نسبياً، ولا تكون المعاملة اقتصادية إذا لم تستعمل لعدد كبير من المعدات .
علاوةً على ذلك، لدى تسخين السطح المنترد تسخيناً مفرطاً عن طريق الصدفة، فإن هذا السطح يفقد صلادته كلياً ولابد من إعادة نتردته، في حين أن السطح المكربن يحتاج فقط إلى إعادة المعاملة الحرارية قط وليس معاملة الكربنة إلا إذا كان التسخين مفرطاً إلى درجة تؤدى إلى إزالة الطبقة المكربنة من السطح الجدول رقم (11) يبين أنواع الفولاذ المستعملة في معاملة النتردة.
النتـردة الأيـونيــة
في هذا الإطار، تشابه مبادئ هذه المعاملة، والتي تسمى أحياناً بالنتردة بالبلازما، مبادئ الطلاء الأيونى، حيث تنجذب أيونات مادة الطلاء إلى سطح المعدات المراد طلاؤها . تربط المعدات المراد نتردتها أيونياً كقطب سالب في وعاء يحوى النتروجين تحت ظروف التفريغ الهوائي التام على وجه التقريب (1 – 10ميلى بار ) يتأين النتروجين تحت هذا الضغط الواطئ وبتأثير فرق جهد كهربائي مقداره (500 – 1000 فولت) ، وتنطلق الأيونات باتجاه المعدات السالبة الشحنة وتخترق سطوحها بتأثير الاصطدام تتحول طاقة الأيونات الحركية إلى حرارة، بحيث أن سطح الفولاذ يسخن إلى درجة حرارة النتردة (400 - 600°م) تحاط المعدات بشكل كامل بالغاز المتأين، بحيث أن نتردة سطح الفولاذ والسمك المطلوب تحقيقه، بين عشر دقائق وثلاثين ساعة بعد انتهاء المعاملة تبرد المعدات تحت ضغط واطئ لمنع الأكسدة وتفادى التشوه تكون درجة التحكم في هذه المعاملة أفضل من معاملة النتردة الاعتيادية، كما يمكن التحكم في هذه المعاملة أفضل من معاملة النتردة الاعتيادية، كما يمكن التحكم في هذه المعاملة أفضل من معاملة النتردة الاعتيادية، كما يمكن التحكم في خواص المعدات بالتحكم في الظروف السائدة خلال المعاملة بالإمكان تحقيق صلادة قصوى على السطح بإجراء المعاملة في درجة (450°م) . وكلما ارتفعت نسبة عناصر السبك في الفولاذ كلما قل سمك الطبقة المنتردة وازدادت صلادتها، حيث أن النتريدات سوف تتكون في المناطق المجاورة للسطح مباشرة وخاصة لدى وجود الألمنيوم في الفولاذ . يكثر استعمال النتردة الأيونية للقطع الفولاذية الكبيرة الحجم نسبياً، مثل أعمدة الدوران الخاصة بالشاحنات وعدد وقوالب التشكيل على الساخن والبارد . ==مـزايـا ومساوئ معاملة النتردة
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟