حقن اللدائن
المحتويات
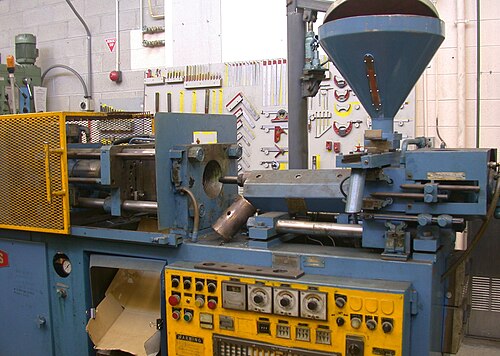
على سبيل التعريف، حقن اللدائن (أو القولبة بالحقن) هي إحدى أكثر عمليات تصنيع البلاستيك شيوعًا وتنوعًا في الاستخدام، ويُستعمل لإنتاج قطع بلاستيكية دقيقة ومتجانسة بمختلف الأحجام والأشكال. وتعرض الأقسام التالية جوانب أخرى من الموضوع.
إضافةً إلى ذلك، تعتمد هذه العملية على حقن مادة لدنة (لدائن حرارية ولدائن صلبة بالحرارة). منصهرة تحت ضغط عالٍ داخل قالب معدني مصمَّم بعناية، يكون شكله الداخلي معكوسًا لشكل المنتج المطلوب. وبعد أن يملأ البلاستيك المنصهر تجويف القالب، يُترك ليبرد ويتصلب فيأخذ القطعة شكلها النهائي.
إضافةً إلى ذلك، تُستعمل تقنية حقن اللدائن في إنتاج أنواع كثيرة المنتجات، من أصغر مكونات لوحات التحكم في السيارات إلى أكبر الأجزاء في حجرة المحرك أو الهيكل الخارجي، فضلًا عن الأدوات المنزلية، والقوارير البلاستيكية، وقطع الأثاث، وغيرها من المستلزمات اليومية.
ومن ناحية أخرى، يبدأ العمل عادةً بتصميم المنتج على يد مهندس أو مصمم صناعي، ثم يُصنَع القالب المعدني بواسطة فني مختص، وغالبًا من الفولاذ أو الألمنيوم، ويُشغَّل بدقة عالية لضمان مطابقة التفاصيل النهائية للمواصفات المطلوبة.
بوليسترين (رخيصة الكلفة، ضعيفة، قصيرة العمر)
كذلك، يتكوّن القالب من نصفين متكاملين: نصف أنثوي يُسمّى التجويف، وآخر ذكري يُعرف باللبّ. وعند إغلاق آلة الحقن، يلتقي النصفان ليشكّلا تجويفًا دقيقًا تتدفّق فيه المادة المنصهرة حتى يكتمل التشكيل.
أكثر اللدائن المستعملة في الحقن هي:
آلة حقن اللدائن
في هذا الإطار، تقوم آلة الحقن بحمل القالب الذي يقوم بدوره بتشكيل القطع. يتم تصنيف آلات الحقن بالأطنان، والتي تعبر عن مقدار قوة الإحكام التي تطبقها الآلة على القالب. قوة الإحكام هذه تعمل على إبقاء القالب مغلقاً أثناء عملية حقن اللدائن فيه. تتراوح قوة الآلة بين 5 طن إلى 6000 طن. يتم حساب قدرة الآلة اللازمة بحسب المادة اللدنة المستعملة، حجم وشكل القطعة المشغولة حيث القطع الكبيرة والمعقدة تتطلب آلات ذات قوة إحكام أكبر.
تاريخ
من جهة ثانية، توسعت الصناعة بسرعة خلال الأربعينيات، إذ خلقت الحرب العالمية الثانية طلباً هائلاً على المنتجات منخفضة التكلفة وعالية الإنتاج. وفي سنة 1946، بنى المخترع الأمريكي جيمس واتسون هندري أول «آلة حقن لولبية»، والتي وفرت تحكماً أكثر دقة في سرعة الحقن وجودة القطع المنتجة. كما أتاحت هذه الآلة خلط المواد قبل الحقن، بحيث يمكن إضافة البلاستيك الملون أو المعاد تدويره إلى المادة الخام وخلطه جيداً قبل الحقن.
من جهة ثانية، وفي السبعينيات، طور هندري أول عملية «قولبة بالحقن بمساعدة الغاز»، مما سمح بإنتاج قطع معقدة ومجوفة تبرد بسرعة. وقد أدى ذلك إلى تحسين مرونة التصميم إلى حدّ كبير، إلى جانب زيادة قوة الأجزاء المصنعة وتحسين تشطيبها السطحي، مع تقليل زمن الإنتاج والتكلفة والوزن والهدر. وبحلول عام 1979، تجاوز إنتاج البلاستيك إنتاج الصلب، وبحلول عام 1990، أصبحت قوالب الألومنيوم تُستعمل على نطاق واسع في عمليات القولبة بالحقن. واليوم، تمثل آلات الحقن اللولبية الغالبية العظمى من جميع آلات الحقن.
من جانب آخر، وفي فرنسا عام 1979، طورت شركات «سان غوبان فيتروتكس» و«بيون» و«سيفا» تقنية جديدة لقولبة حقن اللدائن المصلدة حرارياً. وتُعد عملية «زد إم سي» تقدماً مهماً في تصنيع المواد المركبة؛ إذ تجمع بين مركبات البوليمر وآلة حقن هجينة (لولب/مكبس). وقد سمحت هذه العملية بإنتاج واسع النطاق في قطاع السيارات، وخاصة الأبواب الخلفية التي كان يُنتج منها نحو 1000 باب يومياً، كما قللت من متطلبات العمالة وحسّنت جودة السطح.
المعدات
إضافةً إلى ذلك، تطورت صناعة قولبة حقن البلاستيك على مر السنين من إنتاج الأمشاط والأزرار إلى تصنيع مجموعة واسعة من المنتجات لمختلف الصناعات، بما في ذلك السيارات، والطب، والطيران، والمنتجات الاستهلاكية، والألعاب، والسباكة، والتغليف، والتشييد.
وفي هذا السياق، في عام 1834، سُجلت براءة اختراع بريطانية لعملية «القولبة بالحقن» الخاصة بالشموع من قِبل صانع أوانٍ معدنية يُدعى جوزيف مورغان. وفي سنة 1846، سجّل المخترع البريطاني تشارلز هانكوك، أحد أقارب توماس هانكوك، براءة اختراع لآلة قولبة بالحقن.
من جهة ثانية، اخترع الكيميائيان الألمانيان آرثر أيشنغرون وثيودور بيكر أول أشكال قابلة للذوبان من «أسيتات السليلوز» في عام 1903، وكانت أقل قابلية للاشتعال بكثير من «نترات السليلوز». أُتيحت لاحقاً على شكل مسحوق يسهل تشكيله بالحقن. ثم طور آرثر أيشنغرون أول مكبس قولبة بالحقن في عام 1919، وفي عام 1939 سجّل براءة اختراع لعملية قولبة حقن لأسيتات السليلوز الملدنة.
في هذا الإطار، سجّل المخترع الأمريكي جون ويسلي هايات، بالتعاون مع شقيقه إشعياء، براءة اختراع لواحدة من أوائل آلات القولبة بالحقن في سنة 1872. وكانت هذه الآلة بسيطة نسبياً مقارنة بالآلات المستعملة اليوم؛ إذ كانت تعمل بطريقة مشابهة لإبرة حقن ضخمة، باستخدام مكبس لحقن البلاستيك عبر أسطوانة مسخنة إلى داخل قالب. تقدمت الصناعة ببطء خلال السنوات اللاحقة، حيث أُنتجت منتجات مثل دعامات الياقات، والأزرار، وأمشاط الشعر، رغم أن مفهوم اللدائن (البلاستيك) بصورته الحديثة يُعد تطوراً أحدث يعود على وجه التقريب إلى خمسينيات القرن العشرين.
القالب
في هذا الإطار، يتم تصنيع القالب عادة من الفولاذ المقسى، فولاذ قبل التقسية أو ألمنيوم، سبيكة بيريليوم-نحاس.
ومن جهة أخرى، قوالب الفولاذ المقسى غالية الثمن لكن يكون عمرها طويل نسبياً قبل أن تهترئ. وتتراوح درجة قساوة بين 50 إلى 60 على مقياس روكويل سي HRC. تكلف قوالب الألمنيوم أقل ومن الممكن تصميمها وتصنيعها آلياً باستخدام الآلات المبرمجة. أما قوالب بيريليوم-نحاس فتستعمل في التطبيقات التي يتطلب فيها تبريد القطعة بسرعة.
تجهيز الحقنة
من جانب آخر، عند تحقق هذه الشروط الأربعة تبدأ عملية الحقن بإغلاق القالب بسرعة وضغط خفيفين من أجل الحفاظ على سلامة القالب. وعندما تتلامس حافتي القالب يبدأ تطبيق ضغط الإحكام، بعدها تدفع اللدائن بحالتها السائلة إلى داخل القالب وتتسرب داخل أجواف القالب. يعطى وقت لتبريد القالب يتناسب مع سماكة جدار القطعة المحقونة، حيث تتصلب اللدائن السائلة في هذه المرحلة ووتشكل القطعة. بعد أن تبرد القطعة يفتح القالب ويتم لفظ القطعة لإفراغ القالب وبدأ الدورة من جديد.
ومن الممكن تلخيص عملية الحقن على الشكل التالي:
وفي هذا السياق، إغلاق القالب - تقدم رأس الحقن - حقن اللدائن - تبريد - تراجع الرأس - فتح القالب - لفظ القطعة.
نقل الحقنة للأمام.
مراحل عملية الحقن
- يجب تحقق أربعة شروط للتمكن من بدأ عملية الحقن:
- فتح القالب
- تراجع رأس الحقن
بولي إثيلين
من جانب آخر، بولي فينيل كلوريد (يستعمل بشكل أكبر في بثق إطارات الأبواب والنوافذ، الأسلاك)
ABS أكريلونيتريل بيوتادايين إستيرين
بولي بروبلين (متين ومطاوع، يستعمل لصناعة الخزانات)
في هذا الإطار، بولي أميد (مقاوم كيميائياً، مقاوم حراري، متين ومطاوع يستعمل لصناعة الأمشاط)
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟