مخطط التحكم
المحتويات
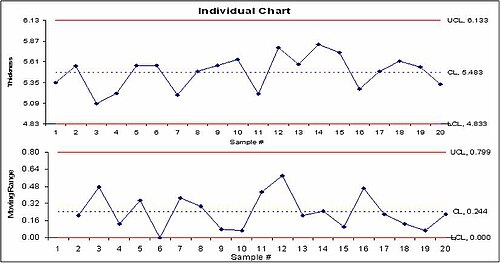
تعريفًا بالموضوع، مخطط التحكم، ويعرف كذلك باسم مخطط السيطرة أو مخطط شيوارت أو مخطط العملية والسلوك، وهو طريقة للرقابة الإحصائية على العمليات تمكن من رقابة توزيع الانحرافات بدلاً من محاولة رقابة كل انحراف فردي، ويمثل المحور الأفقي فيه الزمن والمحور العمودي بمقياس الجودة،
علاوةً على ذلك، كما يحتوي على ثلاثة خطوط أفقية: الأوسط: وهو الخط المركزي الذي يعتبر معيار لقياس التغير، والعلوي: هو الحد الأعلى لرقابة الجودة، والسفلي: هو الحد الأدنى لرقابة الجودة. وعندما تكون القرارات محصورة بين الحدين العلوي والسفلي يعتبر الانحراف مقبول.
اختيار الحدود
...
لخص شوارت الاستنتاجات بالقول:
وفي هذا الصدد، حقيقة أن المعيار الذي نستعمله له سلف جيد في النظريات الإحصائية العالية لا يبرر استخدامه. يجب أن يأتي هذا التبرير من دليل تجريبي على أنه يعمل. وكما يقول المهندس العملي، فإن الدليل على جودة الحلوى في أكلها
من جانب آخر، النتيجة الخاطئة لمتباينة تشيبيشيف والتي، بالنسبة لأي توزيع احتمالي، فإن احتمال حدوث نتيجة أكبر من ك انحراف معياري عن المتوسط هو 1 / k2 على الأكثر.
كذلك، النتيجة الأدق لمتباينة Vysochanskii – Petunin ، أنه بالنسبة لأي توزيع احتمالي أحادي، فإن احتمال وجود نتيجة أكبر من ك انحراف معياري عن المتوسط هو 4 / (9k2) على الأكثر. في التوزيع الطبيعي، توزيع احتمالي شائع جداً، تحدث 99.7٪ من الملاحظات ضمن ثلاثة انحرافات معيارية للوسط (انظر التوزيع الطبيعي).
وعلى صعيد آخر، حدد شويهارت حدود 3- سيغما (الانحراف المعياري 3) على الأسس التالية:
اختيار حجم العينة
إضافةً إلى ذلك، يلعب حجم العينة دورًا حاسمًا في الأداء الكلي لأي مخطط رقابة. درست الكثير من المقالات تأثير حجم العينة على أداء مخططات التحكم. وجد أن أفضل حجم للعينة من شريط X & R و X bar & S charts هو n = 3 للعديد من الحالات التي تم اختبارها.
تاريخه
إضافةً إلى ذلك، اكتشف شويهارت أن التغير الملحوظ في بيانات التصنيع لم يكن دائمًا يأخذ نفس الطريقة التي تتصرف بها البيانات في الطبيعة (الحركة البراونية للجسيمات). وخلص شويهارت إلى أنه في حين أن كل عملية تعرض تباينا، إلا أن بعض العمليات تعرض تباين متحكم به طبيعي بالنسبة إلى العملية، بينما يعرض البعض الآخر تغييراً غير متحكم به وغير موجود في النظام السببي للعملية في جميع الأوقات.
ومن ناحية أخرى، بذلك أسس شويهارت مخطط التحكم ومفهوم حالة التحكم الإحصائي من خلال التجارب المصممة بعناية. في حين استخلص شويهارت من النظريات الإحصائية الرياضية البحتة، أدرك أن البيانات من العمليات الفيزيائية تنتج عادة «منحنى التوزيع الطبيعي» (وهو توزيع غاوسي، يشار إليه عادة باسم «منحنى الجرس»).
ومن ناحية أخرى، احتوى ثلث تلك الصفحة على وجه التقريب على رسم بياني بسيط يمكننا التعرف عليه اليوم كمخطط تحكم تخطيطي. هذا المخطط، والنص القصير الذي سبقه وتلاه، يضع كل المبادئ الأساسية والاعتبارات التي تنطوي على ما نعرفه اليوم كمراقبة جودة العمليات. شدد شويهارت على أن إدخال عملية الإنتاج إلى حالة من التحكم الإحصائي، حيث يوجد فقط تباين في الأسباب الشائعة، والاحتفاظ بها في السيطرة، أمر ضروري للتنبؤ بالناتج المستقبلي وإدارة العملية اقتصاديا.
في هذا الإطار، في سنة 1924 أو 1925، لفت ابتكار شويهارت اهتمام إدواردز ديمنج، الذين كان يعمل حينها في منشأة هوثورن. عمل ديمنج في وقت لاحق في وزارة الزراعة الأمريكية وأصبح مستشارًا رياضيًا لمكتب الإحصاء الأمريكي. على مدى نصف القرن التالي، أصبح ديمنج المدافع الأقوى ومؤيدا لعمل شويهارت. بعد هزيمة اليابان في ختام الحرب العالمية الثانية، عمل ديمنج كمستشار إحصائي للقائد الأعلى لقوات الحلفاء. وبعد أن انتقل لليابان، وعمل لفترة طويلة كمستشار صناعي هناك، نشر تفكير شوهارت، واستخدام مخطط التحكم، على نطاق واسع في الصناعة التحويلية اليابانية طوال عقدي الخمسينيات والستينيات
إضافةً إلى ذلك، أُبتكر مخطط التحكم بواسطة والتر شويهارت الذي كان يعمل لصالح مختبرات بيل في عشرينيات القرن العشرين. كان مهندسو الشركة يسعون إلى تحسين موثوقية أنظمة الإرسال الهاتفية الخاصة بهم. ولأن مضخمات الصوت والمعدات الأخرى يجب أن تُدفن تحت الأرض، كانت هناك حاجة تجارية أقوى لتقليل تكرار الفشل والإصلاحات. بحلول عام 1920، أدرك المهندسون بالفعل أهمية الحد من الاختلاف في عملية التصنيع. علاوة على ذلك، فقد أدركوا أن تعديل العملية المستمر في رد الفعل على عدم المطابقة يؤدي في الواقع إلى زيادة التباين وانخفاض الجودة. قام شويهارت بإحاطة المشكلة من حيث الأسباب الشائعة والخاصة للتباين، وفي 16 مايو 1924، كتب مذكرة داخلية لتقديم مخطط التحكم كأداة للتمييز بين الاثنين. وتذكر جورج إدواردز، مدير "شوهارت": "أعد الدكتور شوهارت مذكرة صغيرة لا تزيد عن صفحة.
نظرة عامة
وفي هذا الصدد، إذا كان تحليل مخطط التحكم يشير إلى أن العملية تحت السيطرة في الوقت الحالي (مستقرة، مع وجود الاختلاف فقط من مصادر شائعة في العملية)، عندئذ لا تكون هناك حاجة إلى إجراء تصحيحات أو تغييرات مطلوبة على معايير التحكم في العملية. علاوةً على ذلك، يمكن استخدام البيانات من العملية للتنبؤ بالأداء المستقبلي لها. إذا كان الرسم البياني يشير إلى أن العملية المراقبة ليست في السيطرة، يمكن أن يساعد تحليل المخطط على تحديد مصادر التباين، لأن هذا سيؤدي إلى تدهور أداء العملية. كما أن أي عملية مستقرة تعمل خارج حدود (المواصفات) المحددة (مثلًا، عندما تكون معدلات الخردة في إطار مراقبة إحصائية ولكن فوق الحدود المنشودة) فإنها تحتاج إلى تحسين من خلال جهد موجه لفهم أسباب الأداء الحالي وتحسين العملية بشكل أساسي.
ومن ناحية أخرى، يعد مخطط التحكم واحد من الأدوات السبع الأساسية لمراقبة الجودة. عادةً ما يتم استخدام مخططات التحكم لبيانات السلاسل الزمنية، على الرغم من إمكانية استخدامها للبيانات التي لها قابلية مقارنة منطقية (بمعنى أنك تريد مقارنة العينات التي تم التقاطها جميعها في نفس الوقت، أو أداء مختلف الأفراد)؛ إلا أن نوع الرسم البياني المستعمل للقيام بذلك يتطلب النظر.
استخدام الرسم البياني
علاوةً على ذلك، إن الغرض من مخططات التحكم هو السماح بالاكتشاف البسيط للأحداث التي تدل على تغيير العملية الفعلي. قد يكون هذا القرار البسيط صعبًا حيث تكون خصائص العملية متغيرة باستمرار؛ لكن مخطط التحكم يوفر معايير التغيير الإحصائية. عندما يتم اكتشاف التغيير - ويعتبر جيدًا- ، يجب تحديد سببه وربما يصبح طريقة جديدة للعمل، حيث يكون التغيير سيئًا، ويجب تحديد سببه والقضاء عليه
من جهة ثانية، وهذا يجعل حدود التحكم مهمة للغاية لتساعد على اتخاذ القرار. توفر حدود التحكم معلومات حول سلوك العملية وليس لها علاقة جوهرية بأيٍّ من أهداف المواصفات أو درجة التفاوت. في الممارسة العملية، متوسط العملية (خط الوسط هنا) قد لا يتطابق مع القيمة المحددة (أو الهدف) لخاصية الجودة لأن تصميم العملية ببساطة لا يمكن أن يميز خاصية العملية على المستوى المطلوب
ومن ناحية أخرى، إذا كانت العملية تحت السيطرة (والعملية الإحصائية طبيعية)، فإن 99.7300٪ من جميع النقاط سوف تقع بين حدود السيطرة. أي ملاحظات خارج الحدود، أو أنماط منتظمة داخلها، إدخال مصدر جديد (وربما غير متوقع) للتنوع، يعرف باسم تباين السبب الخاص. وبما أن التباين المتزايد يعني زيادة تكاليف الجودة، فإن مخطط التحكم «الذي يشير» لوجود سبب خاص يتطلب إجراء تحقيق فوري.
علاوةً على ذلك، تقيد مخططات التحكم حدود المواصفات أو الأهداف بسبب ميل المشاركين في العملية (مثلًا، مشغلي الآلات) للتركيز على تنفيذ المواصفات في حين أن مسار العمل الأقل تكلفة هو الحفاظ على تباين العملية عند أدنى مستوى ممكن. إن محاولة جعل المركز الطبيعي لعملية ما مخالفا لنفس الهدف المؤدي إلى المواصفة المستهدفة فإن ذلك يزيد من تقلب العملية ويزيد التكاليف إلى حدّ كبير وهو سبب الكثير من عدم الكفاءة في العمليات. ومع ذلك، فإن دراسة قدرة المعلاج تختبر العلاقة بين حدود العملية الطبيعية (حدود السيطرة) والمواصفات.
ومن جهة أخرى، يتمثل الغرض من إضافة حدود التحذير أو تقسيم مخطط التحكم في المناطق في تقديم إخطار مبكر إذا كان هناك شيء ما خاطئ.وبدلاً من إطلاق جهد لتحسين العملية على الفور لتحديد ما إذا كانت هناك أسباب خاصة، قد يقوم مهندس الجودة بزيادة معدل إخراج العينات مؤقتًا من مخرجات العملية إلى أن يتضح أن العملية مسيطرة فعلاً. لاحظ أنه مع حدود الثلاثة سيغما، يؤدي الاختلاف في السبب المشترك إلى إشارات أقل من مرة واحدة من كل 22 نقطة للعمليات المنحرفة ونحو مرة واحدة من كل ثلاثمائة (1 / 370.4) نقطة للعمليات الموزعة بشكل طبيعي. وعند مستويات تحذير من 2 سيغما، سيتم الوصول إليه مرة واحدة لكل 22 نقطة (21.98) نقطة موضحة في البيانات الموزعة بشكل طبيعي. (مثلًا، فإن وسائل العينات الكبيرة الكافية التي يتم سحبها من أي توزيع أساسي يوجد توزع موجود فيه يتم توزيعه بشكل طبيعي، بحسب نظرية الحد المركزي.)
تفاصيل عناصر المخطط
علاوةً على ذلك، نقاط تمثل إحصائية (مثلًا، متوسط، نطاق، نسبة) من قياسات خاصية جودة في عينات مأخوذة من العملية في أوقات مختلفة (أي البيانات)
يتم رسم خط وسط في قيمة متوسط الإحصائية
من جهة ثانية، يتم حساب الانحراف المعياري (مثلًا، جذر (التباين) للمتوسط) للإحصاء باستخدام جميع العينات
إضافةً إلى ذلك، يتم حساب متوسط هذه الإحصائية باستخدام جميع العينات (مثلًا، متوسط الوسائل، متوسط النطاقات، متوسط النسب)
من جهة ثانية، حدود التحكم العلوية والسفلية (تسمى أحيانًا «حدود العملية الطبيعية») التي تشير إلى العتبة التي يعتبر فيها ناتج العملية «احتمالية» إحصائيًا ويتم رسمها عادةً عند 3 انحرافات معيارية من خط المركز
يتكون مخطط التحكم من:
حساب الانحراف المعياري
إضافةً إلى ذلك، وهناك طريقة بديلة وهي استخدام العلاقة بين نطاق العينة وانحرافها المعياري المشتق بواسطة ليونارد تيبت، كمقدر يميل إلى أن يكون أقل تأثرًا بالملاحظات المتطرفة التي تميز الأسباب الخاصة.
- انظر كذلك
- ويليام ديمنغ
- قدرة المعالجة
- سبعة أدوات أساسية للجودة
- ستة سيجما
- إدارة الجودة الشاملة
- تحكم إحصائي بالعملية
- استمارة فحص
وفي هذا السياق، أما فيما يتعلق بحساب حدود التحكم، فإن الانحراف المعياري (الخطأ) المطلوب هو اختلاف السبب الشائع في العملية. ومن ثم، لا يستعمل المقيم المعتاد، من حيث تباين العينة، حيث يقدر هذا الإجمالي المربع- فقدان الخطأ من كل مشترك - والأسباب الخاصة للتباين.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟