بثق
المحتويات
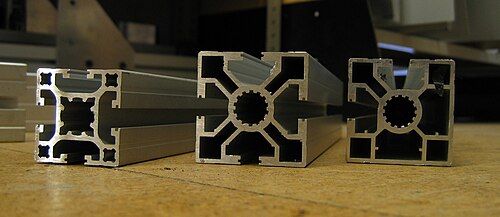
قبل الخوض في التفاصيل، البثق أو النَّبْط وهي عملية تشكيل للمعدن تستعمل لإنتاج أعمدة بمقاطع ثابتة الشكل، حيث تضغط المادة المعدنية أو البلاستيكية خلال فوهة البثق (إسطمبة) لها نفس الشكل المقطعي المطلوب. من أهم مميزات عملية البثق عن العمليات الأخرى قدرتها على إنتاج أشكال مقطعية غاية في التعقيد، كما أنها تنتج منتجات نهائية ذات جودة سطح عالية. ونتناول فيما يلي مزيدًا من التفاصيل.
وعلى صعيد آخر، قد تكون عملية البثق مستمرة لإنتاج أطوال كبيرة أو غير مستمرة لإنتاج أطوال قصيرة نسبيا. قد يجري كذلك التشكيل بالبثق الساخن أو البارد. وتتضمن عملية البثق إنتاج المعادن والبلاستيكات والسيراميك وبعض منتجات الأغذية.
المعادن
تعتبر المعادن أكثر ما يُبثق عادة:
وفي هذا السياق، الماغنسيوم من (575 إلى 1100 °ف) (300 إلى 600 °س) ويصنع منها أجزاء الطائرات وتستعمل في بعض أجزاء الصناعات النووية، وتعتبر قابلية الماغنسيوم للبثق معادلة لقابلية الألومنيوم على وجه التقريب.
كذلك، الحديد من (1825 إلى 2375 °ف) (1000 إلى 1300 °س) ويصنع منه الأعمدة كذلك ويستعمل في البثق عادة صفائح الحديد الكربوني وأحيانا من الحديد السبائكي أو الحديد غير المجهد.
من جهة ثانية، الزنك من (400 إلى 650 °ف) (200 إلى 350 °س) ويستعمل في صناعة الأعمدة والقضبان والأنابيب وصناعة الأجزاء الصلبة في الحاسبات.
وعلى صعيد آخر، الألمنيوم هو ما يُبثق عادة وقد يجري على الساخن بعد تسخينه لدرجة حرارة من (575 إلى 1100 °ف) (300 إلى 600 °س) أو باردًا. ومن أمثلة ما ينتج من الألومنيوم بالبثق الإطارات المعدنية.
إضافةً إلى ذلك، تعتبر سبائك الماغنسيوم والألومنيوم من المبثوقات بجودة سطح عالية 30 مايكروبوصة مقاسة بحسابات ج م ت، في حين ينتج التيتانيوم والحديد أسطحا بجودة 125 مايكروبوصة بحسابات ج م ت.
ومن جهة أخرى، التيتانيوم من (1100 إلى 1825 °ف) (600 إلى 1000 °س) ويصنع منه أجزاء الطائرات وحمالات المقاعد وحٍلَق المحركات وفي أغراض إنشائية أخرى.
ومن ناحية أخرى، في سنة 1950 اخترع الفرنسي يوجيه سيجورني عملية يستعمل الزجاج فيها للتبريد في بثق الحديد. وتجري هذه العملية الآن في بثق مواد أخرى لها درجة حرارة صهر أعلى من الحديد أو تحتاج لنطاق ضيق من درجات الحرارة لتبثق. تجري العملية بتسخين المادة لدرجة حرارة عملية البثق ثم تقلب في مسحوق الزجاج فينصهر الزجاج ويتحول إلى شريط رفيع (0.5 إلى 0.75 مم) يحيط بالمادة الخام والتي يراد بثقها فتعمل على تبريد العملية. ويكون سمك هذه الطبقة (6 إلى 18 مم) في بعض الأحيان لتبريد العملية بما يناسبها. ومن مزايا هذه الحلقة من الزجاج هو أنها تقوم بعزل حرارة المادة الخام عن الإسطمبة. ويعتبر من السهل إزالة هذه الطبقة بمجرد أن يبرد المنتج.
وفي هذا السياق، طريقة أخرى للتبريد هي استخدام الطلاء بالفوسفات. وتعتبر هذه العملية بالإضافة لاستخدام الزجاج مما يتيح بثق الحديد البارد. وتعمل طبقة الفوسفات على امتصاص سائل الزجاج لتحسين خواص التبريد.
وفي هذا السياق، الرصاص والقصدير عند درجة حرارة قصوى (575 °ف) (300 °س) ويصنع منه كذلك الأنابيب والمواسير والأسلاك والكابلات، وقد يستعمل الرصاص المذاب كمادة خام في البثق العمودي.
وفي هذا الصدد، النحاس من (1100 إلى 1825 °ف) (600 إلى 1000 °س) ويصنع منه الأنابيب والمواسير والأسلاك واللحام الإلكتروليتي. ويجري عادة إنتاج النحاس بالبثق بضغط قرابة (690 ميجا باسكال).
البثق الهيدروستاتيكي
وعلى صعيد آخر، يجب تجهيز المادة الخام بتغيير زاوية أحد طرفيها لملاءمة زاوية دخول الإسطمبة وذلك لتسهيل انسيابية المعدن أمام الإسطمبة عند عملية البثق إلى جانب أنه المادة الخام تشغل كلها للتخلص من أي عيوب بسطحها.
- تزداد ممطولية المعادن بصفة عامة عند التأثير عليها بقوى كبيرة.
- معدل سريان منتظم للمعدن.
- كميات كبيرة من المادة الخام وبمقاطع كبيرة ممكن بثقها.
- لا تفقد أي من كمية المادة الخام أثناء هذه العملية.
- وعيوبها:
من مميزات هذه العملية:
وفي هذا السياق، في البثق الهيدروستاتيكي تحوط المادة الخام بسائل معرض لضغط عال من كل الجهات فيما عدا الجهة المواجهة للإسطمبة. قد تجري العملية على الساخن أو البارد أو الدافئ غير أنه يُراعى استقرار السائل المستعمل للحفاظ عليه. وقد يعرّض السائل للضغط عن طريق إحدى الطريقتين التاليتين. أولاهما: عن طريق الضغط برام على السائل، والثانية: عن طريق استخدام مضخة لدفع السائل بضغط مناسب للعملية المطلوبة.
الحفاظ على السائل الضاغط تحت ضغط عال صعب جدا.
في هذا الإطار، انعدام القوى بين الوعاء والمادة الخام يقلل من القوى المطلوبة، وهذا يتيح فرصة أكبر لسرعات أعلى ومعدلات اختصار أكبر ويجري هذا في درجات حرارة أقل.
البثق المباشر
علاوةً على ذلك، البثق المباشر يسمى كذلك بالبثق الأمامي، وهي الطريقة المستعملة عادةً في الصناعة. تجري العملية بوضع المادة الخام في وعاء سميك. ثم تضغط المادة الخام باتجاه الإسطمبة ومن خلالها باستخدام الرام. ويوجد كتلة معدن تستعمل المرة بعد المرة للحجز بين الرام والمادة الخام والحفاظ عليهما منفصلين أثناء العملية. من أهم عيوب البثق المباشر أنه يتطلب قوى كبيرة بالمقارنة بالبثق غير المباشر وهي قوة بثق المادة الخام وقوة لمقاومة الاحتكاك الناتج عن انتقال المادة الخام بطول الوعاء. بسبب هذا فإن القوى الكبيرة اللازمة لبدء العملية تقل تدريجيا بنفاد المادة الخام أثناء الاستمرار في عملية البثق حتى تنعدم قوة الاحتكاك عندما يؤول عرض الوعاء لصفر أي عندما تنتهي المادة الخام على وجه التقريب لكن في الواقع يتبقى جزء من المعدن صغير جدا لا يستعمل.
التجهيزات
من جانب آخر، يوجد الكثير من الطرق لتشكيل إنتاج مجوف مساحات المقطع، إحدى هذه الطرق هي بتجويف المراد بثقه ثم وضع ماندرال ثابت أو عائم، وتسمى طريقة استخدام الماندرال الثابت بالطريقة الألمانية وتكون بتثبيت الماندرال في الاسطمبة، وتسمى طريقة استخدام الماندرال العائم بالطريقة الفرنسية ويكون الماندرال عائما في الوعاء قبل فتحة الاسطمبة وتظل الماندرال في مكانها أثناء عملية البثق. في حالة استخدام كمية مصمتة غير مجوفّة لتغذية البثق يجري أولاً ثقب الكمية قبل عملية البثق خلال الاسطمبة. ويستعمل مكبس خاص للتحكم في ثبات مكان الماندرال أثناء عملية البثق بالنسبة للاسطمبة. يمكن مع الكمية المصمتة كذلك البثق المجوف باستخدام الاسطمبة العنكبوتية أو متعددة الفتحات أو الكبري. كل هذه الاسطمبات تقوم بتثبيت مكان الماندرال في المعدن أثناء عملية البثق عن طريق أرجل تقوم بحمل الماندرال. أثناء هذا النوع من عمليات البثق ينقسم المعدن حول هذه الأرجل تاركا خط لحام في المنتج النهائي بعد عملية البثق.
وعلى صعيد آخر، يوجد الكثير من الخيارات المختلفة المستعملة في عملية البثق، تتنوع خصائص كل منها بناء على القوى المؤثرة وكيفية التأثير واتجاهه.
وعلى صعيد آخر، يستعمل قلاووظ أحادي أو ثنائي يعمل بموتور كهربي أو يُستخدَم رام تعمل بمكبس ضغط هيدروليكي لإنتاج الحديد وسبائك التيتانيوم، ويستعمل الضغط بالزيت لإنتاج الألومنيوم.
ومن ناحية أخرى، تختلف حركة البثق بالنسبة لذراع الكبس فلو تحرك ذراع الكبس بالنسبة للإسطمبة يسمى بثقاً مباشراً ولو تحركت الإسطمبة بالنسبة للذراع سُمِّي بثقا غير مباشر.
- قد يكون المكبس أفقياً أو رأسياً.
- قد يكون المكبس هيدروليكياً أو ميكانيكياً.
- قد تكون القوة المؤثرة ستاتيكية أو ديناميكية.
من جانب آخر، تكلف مكابس البثق ما يزيد عن 100,000$ في حين قد تتكلف الاسطمبة 2000$.
السيراميك
- معرض صور
- انظر كذلك
- بلاطة أساسية مفرغة
- روابط خارجية
وعلى صعيد آخر، من الممكن كذلك تشكيل السيراميك عن طريق البثق. يستعمل البثق الطيني لإنتاج بعض المواسير. والكثير من الطوب الحديث يصنع بعملية البثق الطوبي. وبعض ألعاب الصلصال كذلك تستفيد من عمليات البثق.
البثق على الساخن
في هذا الإطار، عملية البثق تكون عموما اقتصادية عند الاحتياج لبضعة باوندات أو أطنان، بالرغم من وجود وجهة نظر أخرى بأن عملية الدرفلة أكثر اقتصاداً، مثلًا بعض المعادن يكون من الأفضل اقتصادياً درفلتها لو زادت القوة المستعملة عن 50,000 باوند.
وفي هذا الصدد، تجري عملية البثق في الوعاء المسخن للحفاظ على المعدن من التصلب أثناء التشكيل، ولتسهيل خروج المعدن من الإسطمبة. تجري أغلب عمليات البثق على الساخن في مكابس هيدروليكية أفقية لها قوة تحميل من 250 إلى 12000 طن. يترواح الضغط المؤثر على المكبس من 5000 إلى 100,000 باوند لكل إنش مربع، وبالتالي قد يحتاج إلى تزييت وقد يكون بالزيت أو بالجرافيت لتقليل درجة الحرارة أو قد يكون من الزجاج المطحون لتسخين العملية أثناء التشكيل. ولكن بهذه الطريقة نتكلف علاج خشونة السطح بعمليات التشغيل.
البثق البارد
ومن ناحية أخرى، يجري البثق البارد في درجة حرارة الغرفة أو ما يقاربها، يتميز البثق البارد عنه على الساخن بقلة عملية الأكسدة والمتانة الأعلى نتيجة للتشكيل البارد والحصول على أبعاد بسماحات مقاربة جدا للنهائية وجودة سطح عالية ويعد البثق البارد إحدى اليات تقوية المواد.
ومن ناحية أخرى، تشمل المعادن التي غالبا ما تثقب باردة: الرصاص والقصدير والألومنيوم والنحاس، الزركونيوم والتيتانيوم والموليبدينوم والبريليوم والفاناديوم والنيوبيوم والصلب.
تاريخيا
ومن ناحية أخرى، في عام 1797 تمكن جوزيف بريمه من تسجيل براءة اختراع أول عملية بثق لتصنيع أنبوبة بسيطة. تمت العملية عن طريق تسخين المعدن أولا ثم التأثير عليه بقوة ضغط ليمر المعدن خلال فتحة الإسطمبة. وفي سنة 1820 استطاع العالم توماس بور استخدام المكبس الهيدروليكي في القوة المستعملة. في عام 1894 ضمّن عملية البثق إنتاج سبائك النحاس.
عيوب البثق
ومن جهة أخرى، شروخ السطح : وتحدث عندما ينفصل السطح المبثوق من الإسطمبة وقد تكون أسبابه زيادة درجة الحرارة أو سرعة البثق أو قوة الاحتكاك في العملية وقد يحدث كذلك إن كانت درجة الحرارة منخفضة بحيث يلتصق المعدن بالإسطمبة أثناء الخروج.
المواد
ومن ناحية أخرى، شروخ داخلية :عند تولد شروخ داخل المعدن فإنها تتجمع عند خط المنتصف مكونة حالة إجهاد شد هيدروستاتيكي مشابه لما يحدث في عينة اختبار الشد عند مرحلة تكون الرقبة في الانهيار.
البثق الدافئ
وفي السياق ذاته، يجري البثق في الأجواء الدافئة في درجة حرارة أعلى من درجة حرارة الغرفة ولكن أقل من درجة حرارة إعادة تبلور بنية المعدن، عادة ما يستعمل هذا النوع من البثق لعمل توازن بين القوى المطلوب تأثيرها على المعدن والممطولية والخواص النهائية للعملية.
بلاستيك
علاوةً على ذلك، ويستعمل الكثير من اللدائن في إنتاج الأنابيب البلاستيكية والمواسير والأعمدة والقضبان والرقاقات أو الشرائح.
في هذا الإطار، بثق البلاستيك عادة ما يجري بمادة خام أو بالرايش والتي تجفف أولا في وعاء التغذية قبل دخولها إلى قلاوظ التغذية. تسخن اللدائن لحالة الانصهار بمجموعة من أدوات التسخين والتسخين بقوى القص الناتجة عن استخدام القلاووظ في البثق. يقوم القلاووظ بإجبار المادة الخام للخروج من خلال الإسطمبة لتشكيل المادة بالشكل المطلوب. في بعض الحالات (مثل الأنابيب المقواة بالألياف) يجري البثق بسحب المبثوق من خلال إسطمبة طويلة وتسمى هذه العملية البثق بالسحب.
خطوات التصنيع
وفي السياق ذاته، تبدأ عملية التشكيل بتسخين الخام ليصبح طريا ثم يحمل في الوعاء المكبس حيث يُكبَس لينفذ من الإسطمبة، وقد يعالج المنتج النهائي لتحسين خواصه بالتشكيل البارد أو بالتشكيل على الساخن.
البثق غير المباشر
في هذا الإطار، هذه العملية ليست متعددة الاستخدامات مثل البثق المباشر لأن مساحة المقطع محدودة بقيمة معينة.
وفي هذا السياق، يقل احتمال حدوث نواة للانهيار في العملية وذلك لقلة كمية الحرارة الناتجة عن الاحتكاك.
علاوةً على ذلك، يتخزل من 25 إلى 30 % من قوة الاحتكاك وبالتالي من الممكن استعمال كمية مادة خام أكبر، إلى جانب زيادة السرعة، وزيادة القدرة على بثق مساحات مقطع أصغر.
إضافةً إلى ذلك، يسمى البثق غير المباشر كذلك بالبثق الخلفي، حيث تكون حركة الوعاء والمادة الخام في نفس الاتجاه، وبهذا الشكل تختزل القوى المطلوبة إلى قوة البثق فقط ولا يٌتطَلب قوة مقاومة الاحتكاك مما يؤدي لهذه الميزات:
يحافظ على الوعاء مدة أطول لعدم حدوث تآكل بسبب احتكاك.
📝 هل في هذه المقالة خطأ؟
إذا وجدت معلومة تحتاج تصحيحاً أو إضافة، أو أردت حذف المقالة، أرسل لنا طلباً وسنراجعه.
ما رأيك في هذه المقالة؟